
- [解决方案]大水磨加工薄模具件,如何降低磨削应力防止变形2026年09月24日 00:40
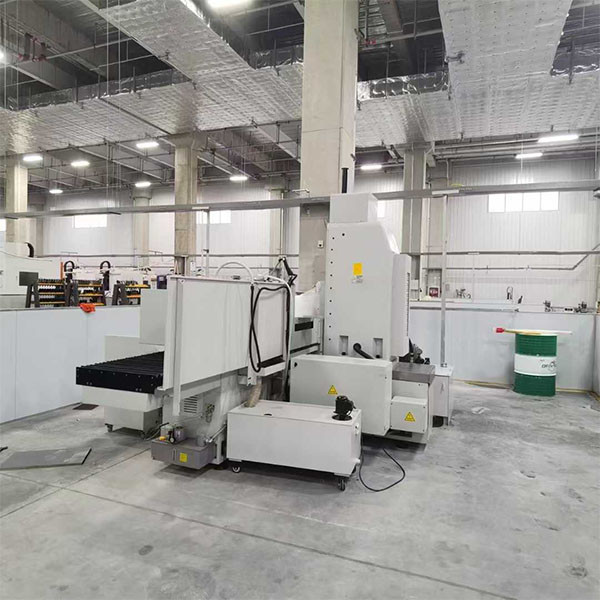
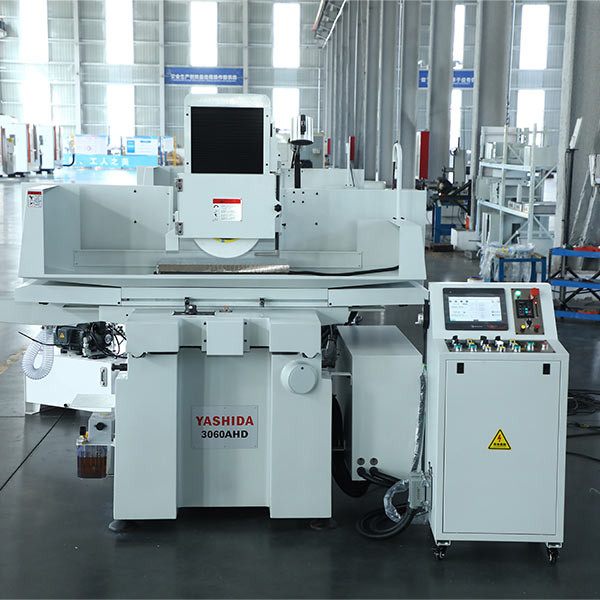
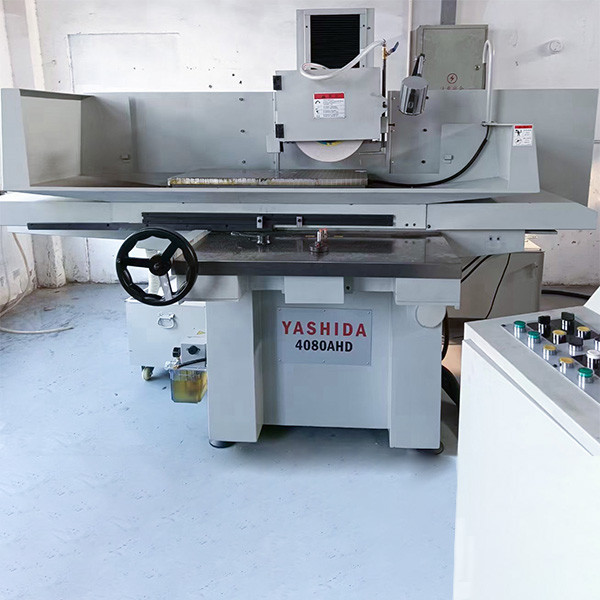
- 干大水磨这行的师傅都清楚,薄模具件是最难啃的活之一。一块10mm厚的模板,上机之前看着挺平整,磨完一退磁、拿下来一量——中间拱了,四角翘了,平面度直接超差。这种情况在模具车间里太常见了,尤其是模仁、滑块、镶块这类薄件,精磨到位了放半天再量,尺寸又变了。薄件磨削的难点不在设备本身,而在于磁力、磨削热和材料内应力这三股力同时在跟工件较劲,哪一股没控制好,变形就跟着来了。
- 阅读(0)
相关搜索
热点聚焦
大水磨加工薄模具件,如何降低磨削应力防止变形
- 干大水磨这行的师傅都清...
大水磨加工工件尺寸不稳定,常见影响因素汇总
- 本文围绕大水磨加工工件...
冲压模具板大水磨加工,控制变形与平面度实操方案
- 冲压模具板大水磨加工中...


 400-881-4080


