
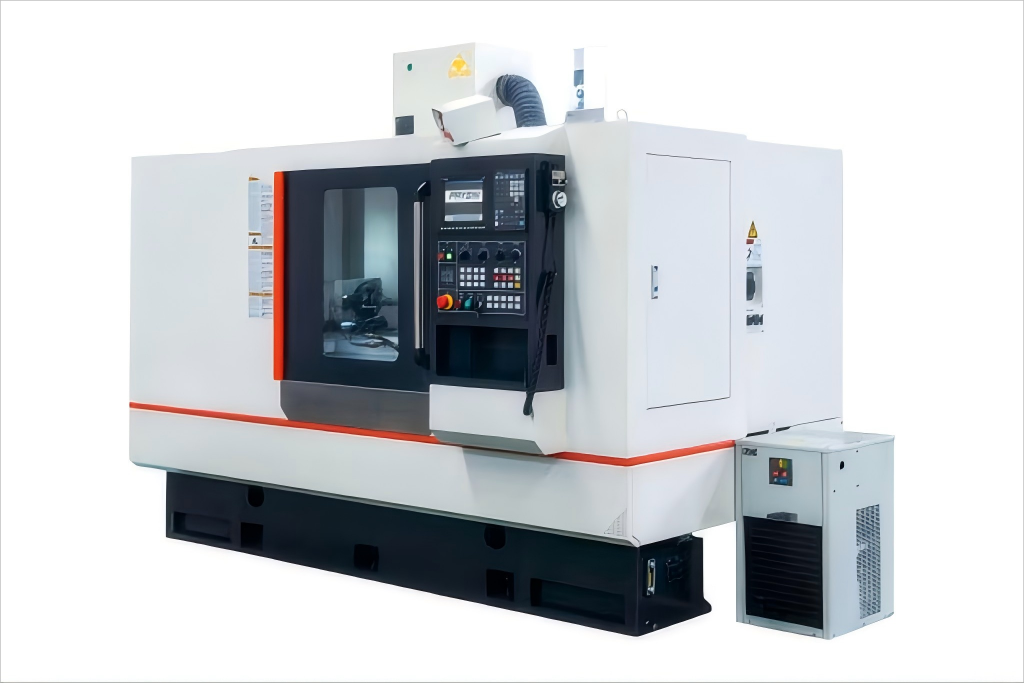
用过大水磨磨床的师傅基本都遇到过加工完工件后工件表面出现大小不一的划痕这种情况,那这种情况怎么解决呢?YASHIDA磨床厂家在下文中给大家详细解析。
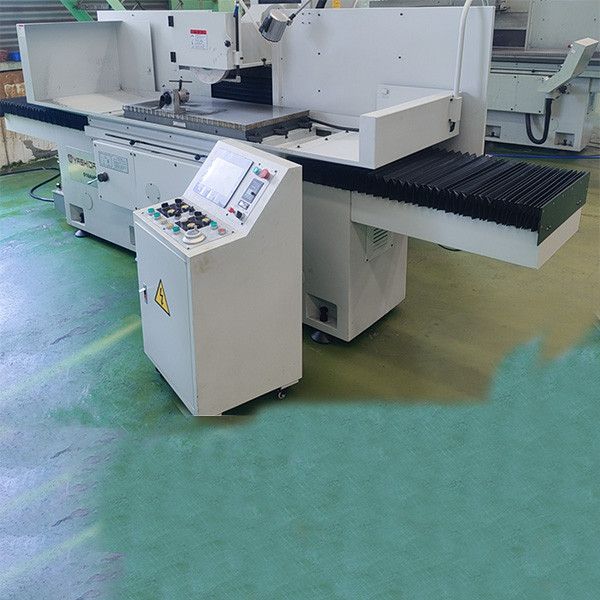
工件表面划痕和拉伤,本质上就是砂轮和工件之间出现了不该有的东西,或者砂轮本身出了问题。
先看砂轮,这是最直接的原因
砂轮用得时间长了,磨粒会钝化,表面气孔被磨屑堵住,锋利度下降。钝了的砂轮不是在切削,而是在工件表面挤、刮,划痕自然就出来了。更麻烦的是,砂轮表面的磨粒如果脱落不均匀,个别凸起的磨粒会在工件上刻出比较深的沟。
解决办法不复杂,关键在“提前”两个字。别等工件出问题了才想起来修砂轮,要建立定期修整的习惯。普通砂轮用金刚笔修,修完最好空走一刀,把砂轮刃口修平。另外砂轮装上去之前要做动平衡,不平衡的砂轮转起来会跳动,磨出来的面不光有划痕,还会有振纹。
磨削液的问题容易被忽略,但影响很大
磨削液在大水磨加工中不只是冷却,它承担着冲刷磨屑的任务。如果磨削液里混着大量脱落的磨粒和金属碎屑,这些东西会随着冷却液循环回到磨削区,夹在砂轮和工件之间,等于往里面撒了一把砂子。
很多车间的问题就出在这里:冷却液用了很久没换,过滤装置形同虚设,磁性分离器上的铁屑堆得厚厚一层也没人清理。磨削液看起来还是“有”的,实际上已经变成了一锅磨屑汤。
做法很直接:定期清理冷却液槽,检查过滤装置是否正常工作。磁性分离器和纸质过滤器要按周期维护,冷却液浓度也要定期检测。还有一点,喷嘴的位置要对准砂轮和工件的接触弧区,不能随便歪着喷,冷却液喷不到位,冲刷效果就没有了。
精磨余量留得太少,粗磨的痕迹磨不掉
这个问题在赶工期的时候特别容易犯。粗磨吃刀深,工件表面留下比较粗的磨纹,精磨本来应该把这些痕迹修掉。但如果精磨余量留得太少,砂轮刚碰到工件就要结束,粗磨的磨纹根本没磨透,表面看起来就是一道一道的划痕。
合理的做法是粗磨阶段该留的余量留够,精磨分多次走刀,每次切深控制在0.005到0.01毫米,最后留一两次无火花磨削行程,把弹性退让消除掉。铝件加工尤其要注意,进给量宁小勿大,翻面多磨几遍比一次吃刀稳得多。
工件材质不同,砂轮选型也得跟着变
磨碳钢和不锈钢用的砂轮不是一回事。不锈钢韧性大,容易粘砂轮,粘上去的材料变硬后又会被带到工件表面,形成拉伤。加工不锈钢应该选粒度细一些、硬度偏软的砂轮,让磨粒及时脱落,保持锋利。磨铝件更明显,普通刚玉砂轮磨铝几乎必然粘屑,得用黑碳化硅或者绿碳化硅砂轮,粒度选中软级,组织号选疏松的,容屑空间要大。
有经验的操作员会在铝件表面刷一层油再上磨床,用油来替代部分水基冷却液的作用,减少粘屑。这不是什么标准做法,但在车间里确实管用。
机床本身的状态也不能忽略
有时候砂轮和磨削液都没问题,划痕还是反复出现,那就要往机床本身查。导轨间隙大了、传动有松动、工作台换向时冲击大,这些都会让磨削过程不稳定,间接导致表面拉毛。日常保养不能省,导轨要加润滑油,丝杆和工作台的紧固状态要定期检查。
说到底就是它的根子就在日常操作习惯里:砂轮修得勤不勤,冷却液换得及不及时,精磨参数有没有认真设。车间里那些做了十几年的老师傅,磨出来的活就是比别人光,不是有什么秘诀,就是把这几件事坚持做到了。
遇到划痕问题,按砂轮、磨削液、余量分配、砂轮选型、机床状态这个顺序排查一遍,基本上八九成的情况都能找到原因。实在找不到,换一块新砂轮试一刀,很多时候问题就清楚了。


 400-881-4080


