-
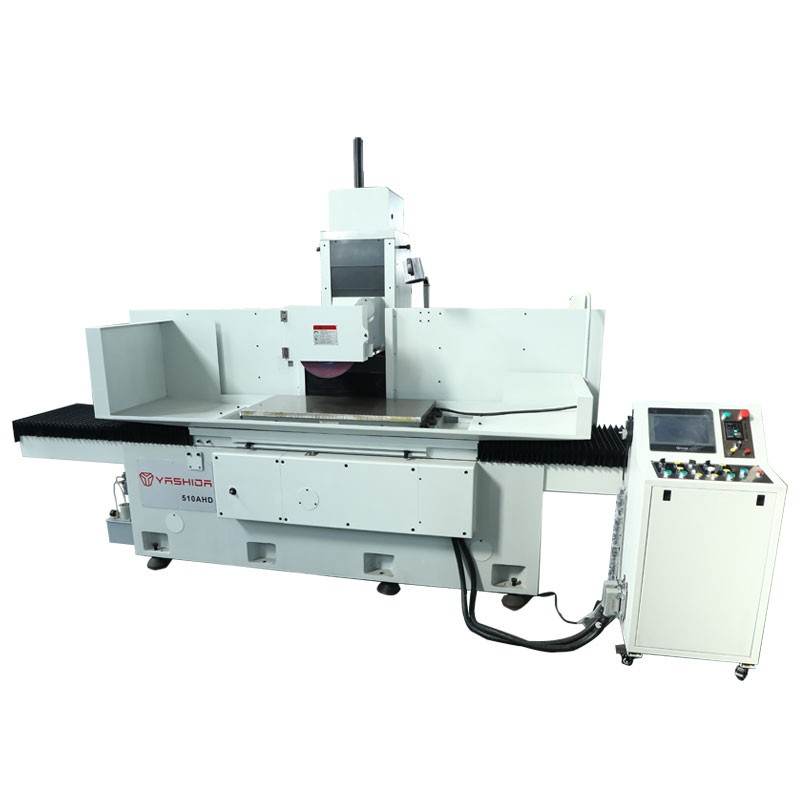
5010AHD动大水磨磨床
YASHIDA5010AHD大水磨,工作台面积500*1000mm。适合对工件进行平面磨削,具有精度高、光洁度高的特点。更多 +
-
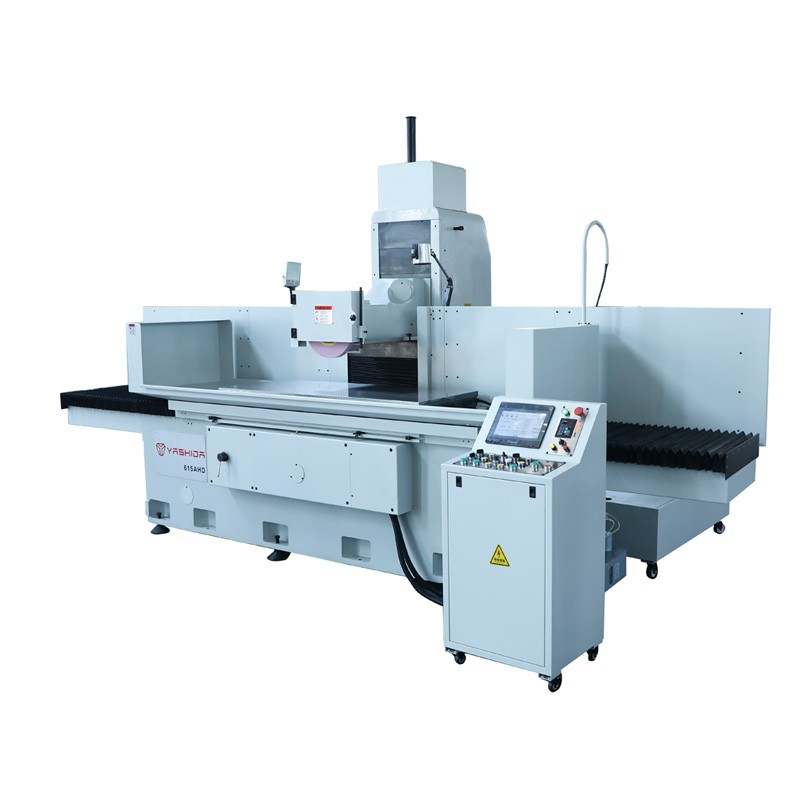
6015AHD动柱式平面磨床
三轴全自动平面磨床(动柱式),工作台面积600*1500mm,适用于磨削加工多种工件的平面磨削,具有高精度、高光洁度的特点。更多 +
-
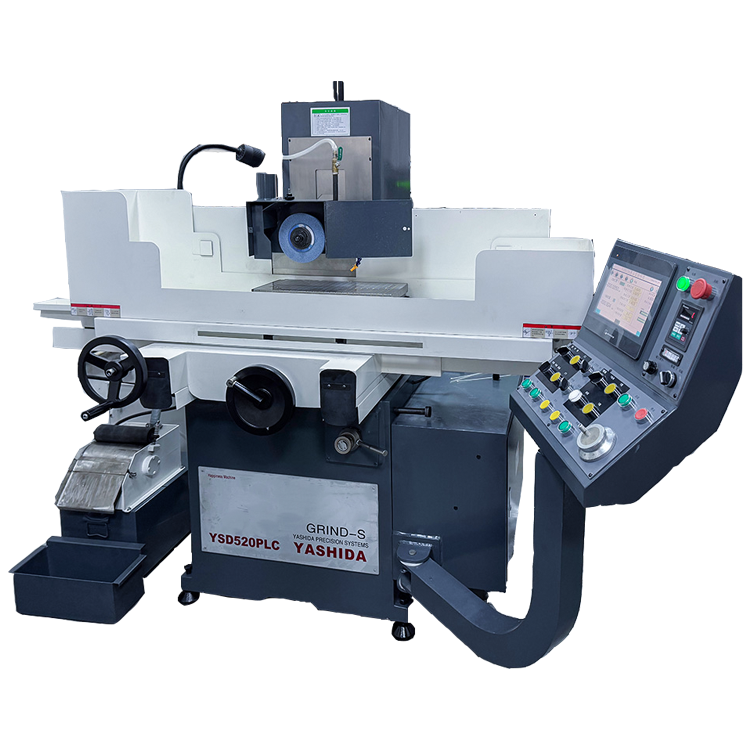
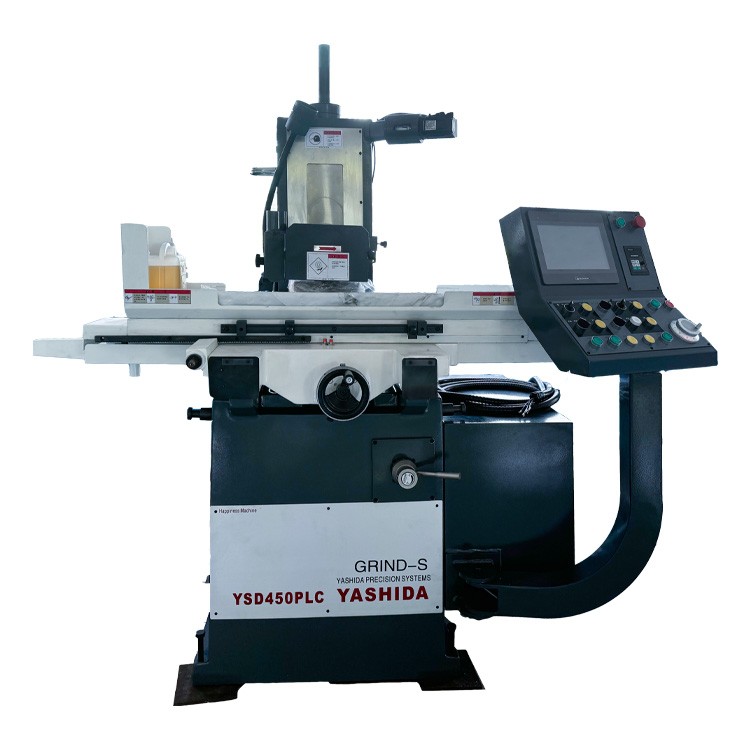
450plc程控平面磨床
程控平面磨床,采用PLC程序控制,全自动运行,效率提高3倍。全磁盘精度稳定5缪内更多 +
-
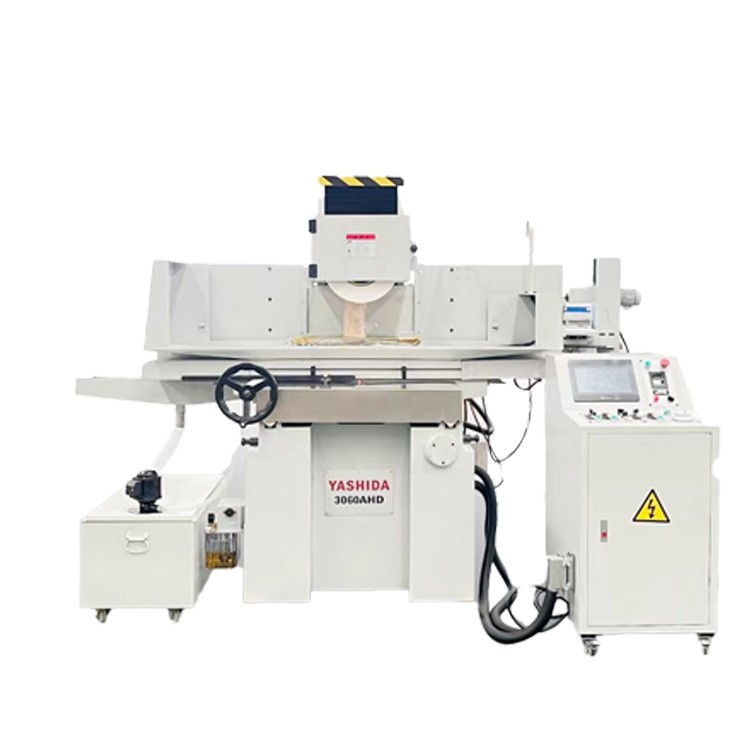
3060AHD平面磨床
3060AHD全自动平面磨床,采用伺服驱动,精度稳定0.005mm(5缪)。采用台湾原装进口高精度弹筒式主轴,高刚性铸件体。整体性能优异。更多 +
-
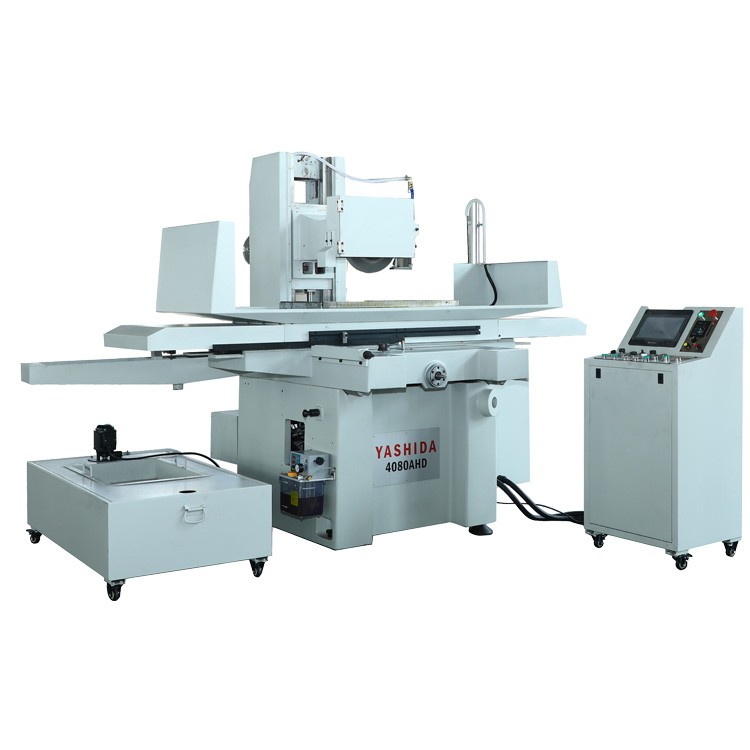
4080AHD三轴全自动磨床
三轴全自动平面磨床,采用PLC控制,精度稳定0.005到0.003mm之间。三轴自动能够节省人工成本,效率比手动和半自动提高30%,一人可看多台机器。核心零部件采用进口高端产品,使用寿命长,精度稳定。更多 +
-
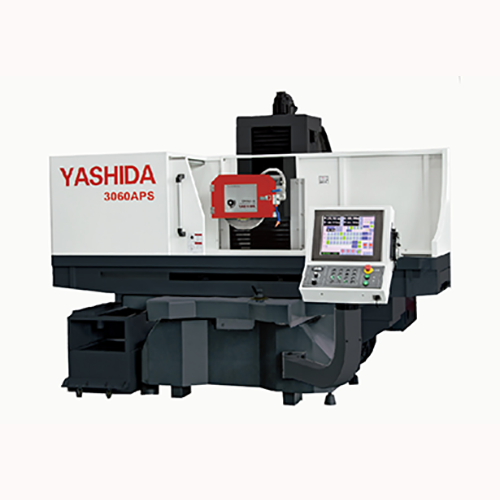
YAHISA-3060APS数控平面磨床
型号:YASHIDA-3060APS 工作范围:650*350*500mm 工作最大加工面:300*600mm 工作台到主轴中心:550mm 工作台承载重量:500kg更多 +
-
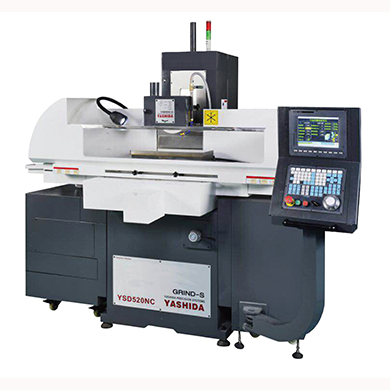
YASHIDA-520APS数控平面磨床
型号:YASHIDA-520APS 工件加工范围:500*200*300mm 工作最大加工面:500*200mm 工作台到主轴中心:400mm 工作台承载重量:70kg 运输包装尺寸:1600*2200*2000 机台净重/毛重:2000/2150KG更多 +
-
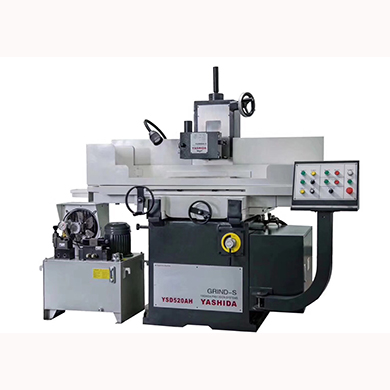
YASHIDA520AH两轴自动平面磨床
型号:YASHIDA520AH 电源:2.5/3KVA 外形尺寸:1800*1452*2100 机床净重:1600kg 电机砂轮轴:1.5/2Kw/P 电机液压泵:1.5/2Kw/P更多 +
-
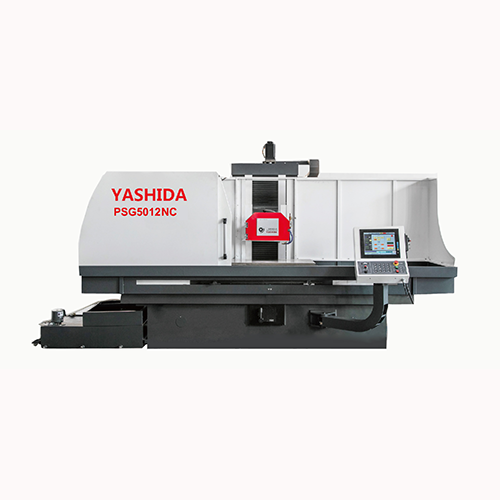
YASHIDA-5012NC数控成型磨床
型号:YASHIDA-5012NC 工作加工范围:1200*500*650mm 工作最大加工面:1300*600mm 工作台到主轴中心:650mm 工作台承载重量:700kg 电机所需功率:10kva 运输包装尺寸:3000*4200*2500mm 机台净重:7000kg更多 +
-
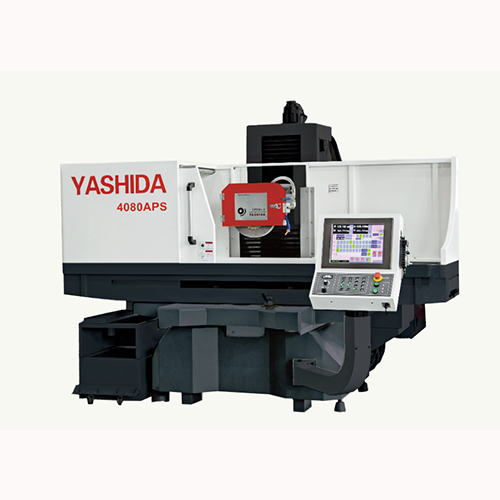
YASHIDA-4080APS数控平面磨床
型号:YASHIDA-4080APS 工作范围:800*400*650mm 工作最大加工面:850*450mm 工作台到主轴中心:650mm 工作台承载重量:600kg更多 +
-
YASHIDA520H左右自动平面磨床
型号:YASHIDA520H 电源:2.5/3KVA 外形尺寸:1800*1452*2100 机床净重:1600kg 电机砂轮轴:1.5/2Kw/P 电机液压泵:1.5/2Kw/P更多 +
-
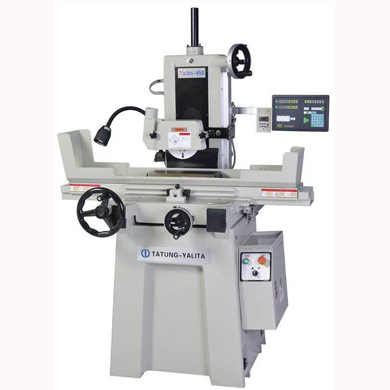
雅力大618手动平面成型磨床
型号:雅力大YALITA450更多 +
机器重量:720kgt
包装尺寸:1400*1150*1980mm
吸尘马达:0.4kw2HP
砂轮马达:1.1kw1.5HP
主轴转速:3000/3600rpm
砂轮尺寸:180*13*31.75mm
研磨最大宽度:160mm
研磨最大长度:475mm
-
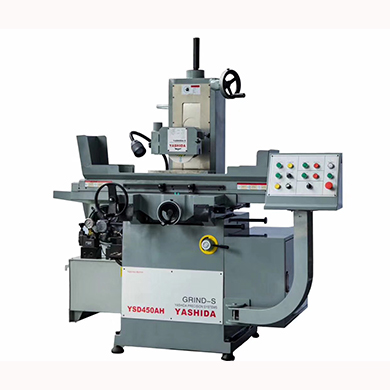
YASHIDA-450AH两轴自动平面磨床
型号:YASHIDA-450AH更多 +
电源:2KW/P
外形尺寸:1675*1214*1968mm
机床净重:880kg
砂轮外径:180*13*31.75
砂轮转速:3000/3600min-1
工作台作业面积:450*150mm
工作台行径:465*165mm
最大垂直高度:357.59mm
标准磁台尺寸:452*200mm
工作台最大承重:60kg
-
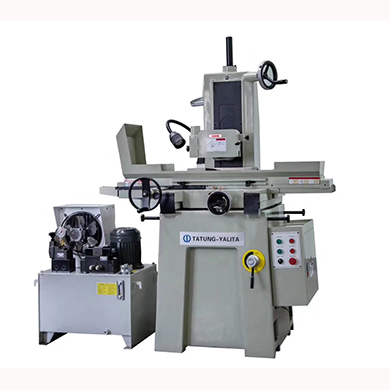
YALITA450H左右自动平面磨床
型号:YASHIDA-450H更多 +
电源:2KW/P
外形尺寸:1675*1214*1968mm
机床净重:880kg
砂轮外径:180*13*31.75
砂轮转速:3000/3600min-1
工作台作业面积:450*150mm
工作台行径:465*165mm
最大垂直高度:357.59mm
标准磁台尺寸:452*200mm
工作台最大承重:60kg

-
YASHIDA-450I手动平面成型磨床
型号:YASHIDA-450I更多 +
电源:2KW/P
外形尺寸:1675*1214*1968mm
机床净重:880kg
砂轮外径:180*13*31.75
砂轮转速:3000/3600min-1
工作台作业面积:450*150mm
工作台行径:465*165mm
最大垂直高度:357.59mm
标准磁台尺寸:452*200mm
工作台最大承重:60kg
- [新能源及汽车行业]高精密平面磨床助力汽车钣金制造突破精度极限 —— 某汽车零部件企业加工案例纪实2025年03月29日 01:16
- 阅读(53)
- [解决方案]大水磨磨削后工件平面度、平行度超差怎么处理2026年10月22日 00:54
- 大水磨磨完,退磁、松件、拿下来一打表,平面度超了,平行度也散了。车间里第一反应往往是“磨床精度不行了”,急着调导轨、紧镶条,甚至请人刮研。但干过几年大水磨的人都知道一个更朴素的判断:先看看工件在自由状态下到底是什么形状,再决定要不要动机床。
- 阅读(8)
- [解决方案]大水磨电磁吸盘吸力不足故障原因和处理方法2026年10月12日 23:40
- 干了几年大水磨的师傅多半都遇到过这种情况:工件放上去,充磁,手一推还能滑动。轻则工件磨偏、尺寸超差,重则磨削中工件飞出来,砂轮崩裂、人受伤。车间里一出这种事,很多人第一反应就是“吸盘坏了”,急着要拆要换。其实真正因为吸盘本体损坏导致吸力不足的比例并不高,大部分问题出在台面接触、供电电压、控制器输出或者操作习惯上
- 阅读(14)
- [解决方案]大水磨加工工件有划痕、拉伤是什么问题,如何解决2026年10月09日 01:39
- 用过大水磨磨床的师傅基本都遇到过加工完工件后工件表面出现大小不一的划痕这种情况,那这种情况怎么解决呢?YASHIDA磨床厂家在下文中给大家详细解析。
- 阅读(16)
热点聚焦

大水磨加工出现震纹、波纹的原因以及解决办法
- 大水磨震纹波纹多由砂轮...

大水磨工件表面烧伤发黑?砂轮、冷却液、进给排查方案
- 大水磨上工件表面出现淡...

大水磨磨削后工件平面度、平行度超差怎么处理
- 大水磨磨完,退磁、松件...


 400-881-4080


