
-
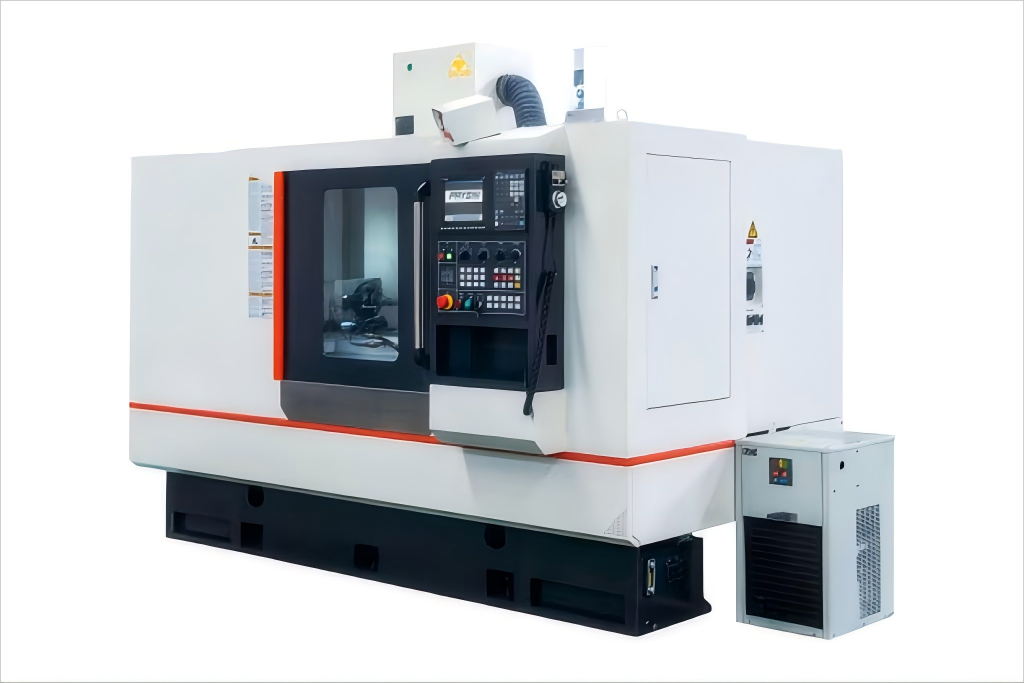
MP35100-CNC(直进)数控外圆磨床
机床精度 圆度:≤0.0015mm 锥度:≤0.0015mm 粗糙度:≤Ra0.2μm 注:以上机床精度是加工标准零件可达到的精度(?=30mm,L=150mm)更多 +

-
YASHIDA-450I手动平面成型磨床
型号:YASHIDA-450I更多 +
电源:2KW/P
外形尺寸:1675*1214*1968mm
机床净重:880kg
砂轮外径:180*13*31.75
砂轮转速:3000/3600min-1
工作台作业面积:450*150mm
工作台行径:465*165mm
最大垂直高度:357.59mm
标准磁台尺寸:452*200mm
工作台最大承重:60kg
- [刀具行业]数控磨床磨削加工苏州某医疗企业手术刀2022年03月09日 15:44
- 近期,苏州某医疗企业携带其手术刀样品到YASHIDA磨床进行打样测试。由于手术刀需要平面及曲面磨削,平面精度要达到2μ,因此选用的是YASHIDA-525CNC进行打样。在打样过程中,该企业领导对机器的稳定性及精度和光洁度都较满意。初步达成了合作意向。
- 阅读(166)
- [解决方案]大水磨加工工件尺寸不稳定,常见影响因素汇总2026年09月29日 00:38
- 大水磨加工中工件尺寸忽大忽小,往往不是单一原因造成的。砂轮动平衡、磨削热、磁力吸盘装夹变形、机床导轨与主轴精度、磨削参数及材料内应力等因素,都可能让尺寸出现波动。本文逐项梳理常见影响因素,帮助操作人员快速排查问题方向,稳定加工精度。
- 阅读(4)
- [解决方案]大水磨加工薄模具件,如何降低磨削应力防止变形2026年09月24日 00:40
- 干大水磨这行的师傅都清楚,薄模具件是最难啃的活之一。一块10mm厚的模板,上机之前看着挺平整,磨完一退磁、拿下来一量——中间拱了,四角翘了,平面度直接超差。这种情况在模具车间里太常见了,尤其是模仁、滑块、镶块这类薄件,精磨到位了放半天再量,尺寸又变了。薄件磨削的难点不在设备本身,而在于磁力、磨削热和材料内应力这三股力同时在跟工件较劲,哪一股没控制好,变形就跟着来了。
- 阅读(11)
- [解决方案]大水磨加工工件尺寸不稳定,常见影响因素汇总2026年09月21日 23:42
- 本文围绕大水磨加工工件尺寸不稳定问题,系统汇总设备精度、工艺参数、热变形、砂轮平衡、装夹方式及环境操作等常见影响因素,并提供实用排查思路与改善方向,帮助读者提升平面磨削尺寸一致性与加工合格率,为现场调试与工艺优化提供参考。
- 阅读(11)
- [解决方案]冲压模具板大水磨加工,控制变形与平面度实操方案2026年09月20日 00:39
- 冲压模具板大水磨加工中,变形与平面度超差是常见难题。本文从磁力吸盘装夹、垫层使用、粗精磨翻面节奏、进刀量与冷却控制,到粗磨后去应力退火,拆解各环节实操要点,帮助稳定控制模板平面度,减少返工修磨。
- 阅读(22)
- [解决方案]CBN砂轮在大水磨上的应用,对比普通砂轮优势2026年09月18日 00:16
- CBN砂轮在大水磨上磨淬火钢、模具钢等硬材料,比普通砂轮更耐磨、效率更高,工件不易烧伤,表面质量更稳定。虽然单价高,但寿命长、修整少,综合成本往往更低。本文结合实际数据,对比两者在磨削比、表面质量和适用场景上的差异,帮你判断该不该换
- 阅读(11)
- [解决方案]半导体陶瓷基板,大水磨高精度平面磨削应用2026年09月12日 02:18
- 本文围绕半导体陶瓷基板高精度平面磨削需求,分析陶瓷材料脆性、崩边、微裂纹等加工难点,阐述大水磨在粗磨开型与半精磨整平中的关键作用,并结合YASHIDA高刚性结构、微米级进给与金刚石砂轮适配,介绍工艺控制要点与选型建议。
- 阅读(18)
- [解决方案]大水磨安全操作规范,砂轮、电磁吸盘操作注意事项2026年09月08日 00:59
- 大水磨加工中,砂轮碎裂与工件飞脱是两大主要安全风险。本文严格遵循大水磨安全操作规范,系统讲解砂轮安装前的裂纹检查、平衡校正、紧固步骤及使用禁忌,同时详解电磁吸盘吸附牢度确认、工件装夹防护与日常保养要点。内容涵盖从开机检查到停机维护的全流程,帮助操作人员规避隐患,确保磨削作业安全高效运行。
- 阅读(23)
- [解决方案]大水磨加工成本怎么核算,工时、砂轮损耗参考2026年09月05日 00:46
- 大水磨加工成本核算,关键就两点:工时怎么算、砂轮损耗怎么估。本文从成本构成入手,把工时拆成纯磨削时间、辅助时间和准备时间,给出行业参考费率;砂轮部分则区分正常磨耗与修整损耗,提供具体计算方法。同时提醒材料、精度、批量对成本的影响,并指出常见核算误区,帮助加工企业把账算清楚,报价有依据,利润不流失。全文约100字,干货集中,便于快速了解文章核心内容。
- 阅读(25)
- [解决方案]为什么大水磨磨薄板容易翘曲?2026年09月02日 23:59
- 大水磨磨薄板,翘曲是常事。根子就三个:磁力吸盘把板子吸变形,磨完一退磁就弹回来;磨削高温烧出热变形,凉了就走样;材料内部残余应力释放,薄板扛不住。想改善,垫层橡胶再吸,粗精磨分开、多翻面,冷却给足,条件允许做个去应力。弄懂这些,薄板活心里就有底了。
- 阅读(26)
- [解决方案]大水磨电磁吸盘吸不住工件怎么办?2026年09月01日 00:30
- 大水磨电磁吸盘吸不住工件,先别急着拆修。本文从吸盘表面清洁、工件导磁性、接触面积、电压控制器、线圈老化等方面,梳理常见原因和排查步骤。按顺序检查,多数问题都能现场解决,帮助快速恢复磨床正常加工。
- 阅读(29)
- [解决方案]铝板能不能用大水磨加工?怎么加工?2026年08月29日 01:05
- 铝板能否用大水磨加工?当然可以,但工艺把控是关键。本文深入解析铝板大水磨的完整流程,从黑碳化硅砂轮选型、水基冷却润滑,到真空吸盘装夹与分层磨削参数设定,全面攻克粘砂轮、表面烧伤及变形难题。通过多次翻面与余量控制,助您高效实现铝板精密平面磨削,提升加工良率与表面质量。
- 阅读(31)
- [解决方案]模具厂大水磨加工方案:模板、模仁、镶块磨削工艺2026年08月27日 00:40
- 干模具这行的人都知道,大水磨在模具加工流程里的位置有多重要。不管是模板、模仁还是镶块,从粗磨开粗到精磨到位,几乎都离不开大水磨这道工序。今天就把大水磨加工这几类模具零件的工艺要点捋一捋,都是车间里实实在在用得上的东西
- 阅读(32)
- [解决方案]大水磨磨削非金属硬脆材料怎么选择砂轮2026年08月25日 00:23
- 搞平面磨床加工的都用过大水磨或者了解大水磨,对大水磨来说,非金属硬脆材料的磨削一直是个技术难点,磨削过程中极易出现崩边、裂纹、表面划伤等问题。砂轮选型是关键点,YASHIDA磨床厂家在这篇文章中给大家分享大水磨磨削非金属硬脆材料到底该怎么选砂轮。
- 阅读(34)
- [解决方案]大水磨磨削钨钢板材工件怎么选择砂轮2026年08月22日 00:16
- 大水磨磨削钨钢板材,砂轮选型直接决定加工成败。本文针对钨钢硬度高、导热差的磨削难点,系统讲解金刚石与CBN磨料、树脂/陶瓷/金属结合剂、粒度及硬度的选配原则,区分粗磨与精磨的差异方案,助力您提升磨削效率、降低综合成本
- 阅读(34)
- [解决方案]大水磨磨削钛合金怎么选择砂轮2026年08月20日 00:33
- 钛合金是一种广泛应用于航空航天、医疗器械、汽车制造等领域的材料。然而,钛合金也是典型的难加工材料,在大水磨平面磨削加工中,砂轮选择是否得当直接影响加工质量、效率和成本。YASHIDA磨床厂家在这篇文章中从钛合金的材料特性出发,系统讲解大水磨磨削钛合金时砂轮的选择方法供大家参考
- 阅读(33)
- [解决方案]大水磨磨削高温合金材质工件怎么选择砂轮2026年08月18日 00:58
- 高温合金广泛应用于航空航天、能源动力、石油化工等领域,大水磨磨床恰好是这些行业的必备机床。但这类材料“难加工”,在大水磨平面磨削过程中极易出现砂轮堵塞、工件烧伤、表面粗糙度超标等问题。YASHIDA磨床厂家在这篇文章中,把我们的客户的加工经验分享给大家,供大家参考
- 阅读(60)
- [解决方案]大水磨磨削有色金属材质工件怎么选择砂轮2026年08月15日 01:05
- 大水磨上磨有色金属,最怕两件事:砂轮堵死和工件烧糊。铝、铜这类材质又软又黏,切屑不像钢材那样碎成粉末,而是卷成带状或絮状,一遇高温就往砂轮气孔里钻,堵得严严实实。排屑一堵,磨削热散不出去,工件尺寸跟着跑偏,表面还容易留下烧伤痕迹。选砂轮要是照搬磨黑色金属那套,十有八九要翻车。 其实核心就抓五个参数:磨料认准碳化硅,黑碳化硅对付铝合金、黄铜,绿碳化硅上紫铜和高精度件;粒度宁粗勿细,粗磨36#到46#,精磨也别超过120#,气孔大排屑才顺畅;硬度看具体材质,铜合金走K-L级中硬,铝合金走H-J级中软;结合剂粗重活选陶瓷,精磨或特黏材料用树脂;组织必须疏松,保证冷却液进得去、切屑出得来。把这几点吃透了,磨有色金属就能顺顺当当,效率和质量两不误。具体怎么搭配,下面一项一项说清楚。
- 阅读(50)
相关搜索
热点聚焦
大水磨加工工件尺寸不稳定,常见影响因素汇总
- 大水磨加工中工件尺寸忽...
大水磨加工薄模具件,如何降低磨削应力防止变形
- 干大水磨这行的师傅都清...
大水磨加工工件尺寸不稳定,常见影响因素汇总
- 本文围绕大水磨加工工件...


 400-881-4080


