
大水磨加工工件尺寸不稳定,这个问题在车间里出现的频率远比想象中高。有时候连着磨几件都挺好,忽然下一件就差了三四丝,操作员反复检查砂轮和进给量又找不到明显问题。实际上,导致尺寸波动的因素往往不是单一的,而是几个环节叠加出来的结果。下面把常见的影响因素逐一梳理,方便在实际加工中对照排查。
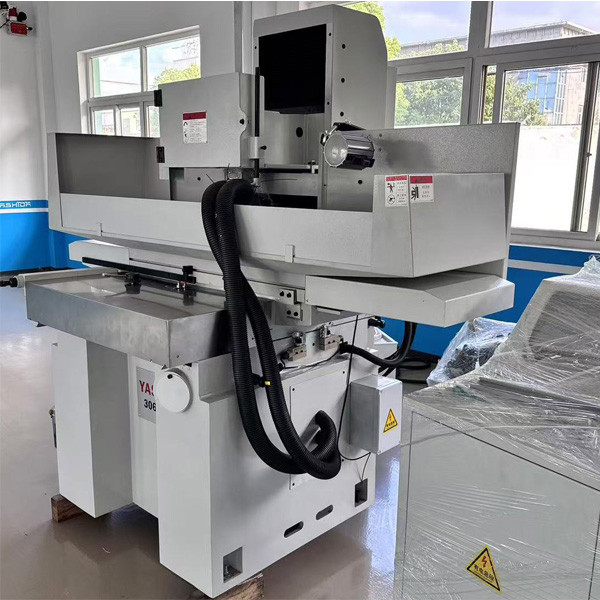
砂轮动平衡与修整状态
砂轮的平衡状态是影响尺寸稳定性的首要因素。砂轮如果没有经过静平衡或动平衡校正,高速旋转时会产生周期性离心力,直接导致主轴振动。振动传递到磨削区域,工件表面不仅会出现规律性波纹,实际磨削深度也会随振动忽深忽浅。新装砂轮尤其要注意,有经验的师傅会先把砂轮装上法兰后做静平衡,调好平衡块再装到机床上修整。修整砂轮时进给速度不宜太快,精修阶段进给速度控制在每分钟100毫米以下比较稳妥。修完之后用手摸一下砂轮表面,如果感觉滑溜溜的,说明磨粒没有充分露出来,需要用油石轻轻蹭几下让砂轮“打开”。砂轮用久了磨粒钝化但不及时修整,磨削阻力增大,即使进给量不变,实际切削深度也会出现波动,工件尺寸自然稳不住。
磨削热与冷却效果
磨削过程中产生的热量如果不能及时带走,工件局部升温膨胀,冷却后又收缩,尺寸就会出现偏差。薄壁件和细长件对磨削热尤其敏感。控制磨削热的核心在于两点:一是降低单次磨削量,二是保证冷却液准确有效地喷到磨削区。冷却液的压力和流量都要给足,喷嘴角度要对准砂轮与工件的接触点。冷却液长期不换、水箱沉淀物太多,也会影响冷却效果,定期清理水箱对稳定精度有明显帮助。有些老师傅磨薄板时还会用工业酒精辅助降温,效果不错,但这个做法需要根据具体工况判断是否合适。
装夹方式与磁力吸盘的影响
用磁力吸盘装夹薄片类工件时,磁性吸引力会把工件吸得贴合台面,磨完之后一退磁,工件弹性恢复,尺寸就变了。这是最常见也最容易被忽略的一个原因。解决思路是在工件和台面之间垫一层薄橡胶或其他弹性材料,缓冲吸盘带来的夹紧变形。另外,磁力吸盘本身如果平面度已经超差,磨出来的工件自然也不会平,需要定期自磨吸盘台面恢复精度。装夹时还要注意工件的基准面是否清理干净,台面上有铁屑或毛刺的话,工件放上去本身就是歪的,磨出来尺寸不可能稳定。
机床主轴与导轨状态
主轴是磨床的核心部件,主轴径向跳动和轴向窜动如果超出范围,加工出来的尺寸就谈不上稳定。正常的主轴间隙应该控制在0.005毫米以内,用百分表打在主轴锥孔内轻轻推拉就能判断晃动情况。主轴轴承润滑不良或磨损后,高速旋转下会产生热变形和振动,这个问题在设备使用年头较长的机床上尤其突出。导轨方面,工作台导轨磨损或润滑不充分时,工作台在移动过程中会出现倾斜,磨出来的工件可能出现中间厚两端薄的情况。检查时先确认自动润滑泵是否正常工作、各出油口有没有油渗出,然后用手推拉工作台感受阻力是否均匀。如果导轨已经出现明显拉毛或磨损台阶,就需要请专业人员刮研修复了。
磨削参数与砂轮选型
磨削深度、进给速度、砂轮线速度这些参数,需要根据工件材质和精度要求来匹配。粗磨时单次切深可以大一些,精磨时必须收小,比如铝板精磨时单次切深控制在0.005到0.01毫米。砂轮选型方面,硬材料用软砂轮,软材料用硬砂轮,这个原则很多老师傅都知道,但实际操作中容易被忽略。砂轮粒度选得太粗,磨削效率高但表面粗糙,尺寸一致性也差;粒度太细,磨削热又容易聚集。粗磨和精磨最好使用不同粒度的砂轮。另外,磨削液的清洁度也值得留意,脏的磨削液里悬浮的磨屑会划伤工件表面,同时也会影响冷却效果。
材料内应力与热处理因素
工件材料内部的残余应力在磨削过程中会重新分布,导致加工后尺寸发生变化。铸件、冷轧板材以及经过热处理后的钢料,这个问题尤其明显。粗加工后放置一段时间再做精磨,或者精磨前做一次去应力退火处理,能有效减少应力释放带来的尺寸波动。有些工件热处理后本身就已经变形,一面凹一面凸,如果加工前没有先检测余量是否充足,直接上磨床,很可能磨到一面尺寸到位了另一面还差很多。所以加工前先卡一下各个部位的余量,做到心里有数,再决定先磨哪个面、怎么分配余量。
液压系统与工作台运动平稳性
液压驱动的大水磨,工作台往复运动的平稳性直接影响磨削质量。液压油温度过高会导致粘度下降,工作台速度不均匀;油路中混入空气则可能造成低速爬行现象,表现为工作台一快一慢甚至停顿。正常的液压油工作温度在45到55摄氏度之间,用手摸回油管如果烫手,说明散热有问题。把工作台速度调到最低档运行,观察有没有忽快忽慢的情况,是判断爬行最直接的方法。液压油滤芯堵塞、换向阀磨损内泄增大,也会让工作台运动失去稳定性,需要定期检查更换。
总的来说,大水磨尺寸不稳定很少是单一原因造成的,更多时候是砂轮状态、磨削热、装夹方式、机床精度这几个环节里同时有两三个出了问题。排查的时候建议先从最简单的地方入手——看看砂轮平衡做了没有、冷却液喷得够不够、吸盘台面干不干净——这些花几分钟就能确认的事情,往往就是问题的根源。设备层面的导轨润滑和主轴精度则需要定期检查维护,不能等到尺寸出问题了才想起来。把日常的点检和工艺参数的记录做扎实,尺寸稳定性自然会慢慢好起来。



 400-881-4080


