
- [解决方案]大水磨加工工件尺寸不稳定,常见影响因素汇总2026年09月29日 00:38
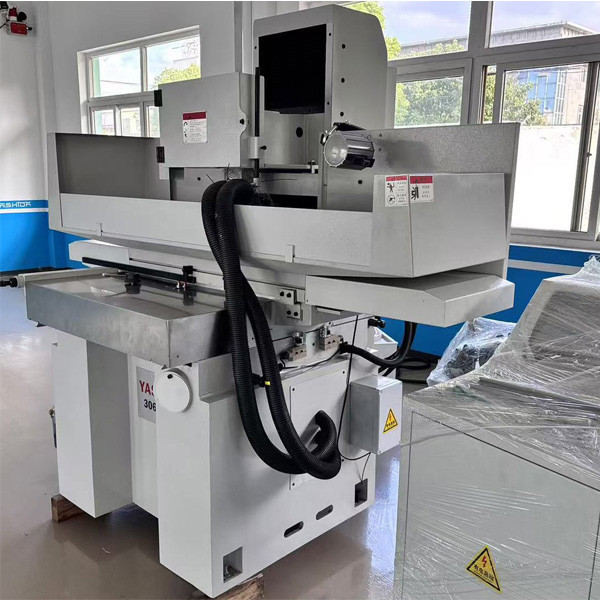
- 大水磨加工中工件尺寸忽大忽小,往往不是单一原因造成的。砂轮动平衡、磨削热、磁力吸盘装夹变形、机床导轨与主轴精度、磨削参数及材料内应力等因素,都可能让尺寸出现波动。本文逐项梳理常见影响因素,帮助操作人员快速排查问题方向,稳定加工精度。
- 阅读(4)
- [解决方案]大水磨加工薄模具件,如何降低磨削应力防止变形2026年09月24日 00:40
- 干大水磨这行的师傅都清楚,薄模具件是最难啃的活之一。一块10mm厚的模板,上机之前看着挺平整,磨完一退磁、拿下来一量——中间拱了,四角翘了,平面度直接超差。这种情况在模具车间里太常见了,尤其是模仁、滑块、镶块这类薄件,精磨到位了放半天再量,尺寸又变了。薄件磨削的难点不在设备本身,而在于磁力、磨削热和材料内应力这三股力同时在跟工件较劲,哪一股没控制好,变形就跟着来了。
- 阅读(11)
- [解决方案]大水磨加工工件尺寸不稳定,常见影响因素汇总2026年09月21日 23:42
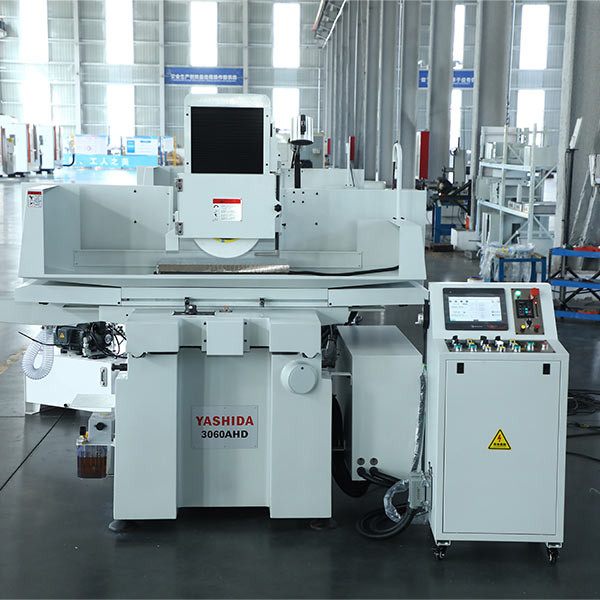
- 本文围绕大水磨加工工件尺寸不稳定问题,系统汇总设备精度、工艺参数、热变形、砂轮平衡、装夹方式及环境操作等常见影响因素,并提供实用排查思路与改善方向,帮助读者提升平面磨削尺寸一致性与加工合格率,为现场调试与工艺优化提供参考。
- 阅读(11)
- [解决方案]冲压模具板大水磨加工,控制变形与平面度实操方案2026年09月20日 00:39
- 冲压模具板大水磨加工中,变形与平面度超差是常见难题。本文从磁力吸盘装夹、垫层使用、粗精磨翻面节奏、进刀量与冷却控制,到粗磨后去应力退火,拆解各环节实操要点,帮助稳定控制模板平面度,减少返工修磨。
- 阅读(22)
- [解决方案]大水磨安全操作规范,砂轮、电磁吸盘操作注意事项2026年09月08日 00:59
- 大水磨加工中,砂轮碎裂与工件飞脱是两大主要安全风险。本文严格遵循大水磨安全操作规范,系统讲解砂轮安装前的裂纹检查、平衡校正、紧固步骤及使用禁忌,同时详解电磁吸盘吸附牢度确认、工件装夹防护与日常保养要点。内容涵盖从开机检查到停机维护的全流程,帮助操作人员规避隐患,确保磨削作业安全高效运行。
- 阅读(23)
- [解决方案]大水磨加工成本怎么核算,工时、砂轮损耗参考2026年09月05日 00:46
- 大水磨加工成本核算,关键就两点:工时怎么算、砂轮损耗怎么估。本文从成本构成入手,把工时拆成纯磨削时间、辅助时间和准备时间,给出行业参考费率;砂轮部分则区分正常磨耗与修整损耗,提供具体计算方法。同时提醒材料、精度、批量对成本的影响,并指出常见核算误区,帮助加工企业把账算清楚,报价有依据,利润不流失。全文约100字,干货集中,便于快速了解文章核心内容。
- 阅读(25)
- [解决方案]为什么大水磨磨薄板容易翘曲?2026年09月02日 23:59
- 大水磨磨薄板,翘曲是常事。根子就三个:磁力吸盘把板子吸变形,磨完一退磁就弹回来;磨削高温烧出热变形,凉了就走样;材料内部残余应力释放,薄板扛不住。想改善,垫层橡胶再吸,粗精磨分开、多翻面,冷却给足,条件允许做个去应力。弄懂这些,薄板活心里就有底了。
- 阅读(26)
- [解决方案]铝板能不能用大水磨加工?怎么加工?2026年08月29日 01:05
- 铝板能否用大水磨加工?当然可以,但工艺把控是关键。本文深入解析铝板大水磨的完整流程,从黑碳化硅砂轮选型、水基冷却润滑,到真空吸盘装夹与分层磨削参数设定,全面攻克粘砂轮、表面烧伤及变形难题。通过多次翻面与余量控制,助您高效实现铝板精密平面磨削,提升加工良率与表面质量。
- 阅读(31)
- [解决方案]模具厂大水磨加工方案:模板、模仁、镶块磨削工艺2026年08月27日 00:40
- 干模具这行的人都知道,大水磨在模具加工流程里的位置有多重要。不管是模板、模仁还是镶块,从粗磨开粗到精磨到位,几乎都离不开大水磨这道工序。今天就把大水磨加工这几类模具零件的工艺要点捋一捋,都是车间里实实在在用得上的东西
- 阅读(32)
- [解决方案]大水磨磨削不锈钢材质的工件怎么选择砂轮2026年08月13日 00:08
- 不锈钢材料在大水磨平面磨削加工中如果砂轮选不对,轻则磨不动、表面粗糙,重则工件烧伤、尺寸超差,甚至砂轮直接报废。今天YASHIDA磨床厂家就从实际操作出发,聊聊大水磨加工不锈钢时,砂轮到底该怎么选
- 阅读(46)
- [解决方案]大水磨磨削弹簧钢工件怎么选择砂轮2026年08月06日 00:29
- 干过磨床的老师傅都清楚,磨弹簧钢比磨普通45钢麻烦不少。这材料韧性好、导热差,砂轮选不对,轻则表面发黄发蓝,重则直接出裂纹。弹簧钢硬而粘,磨削性本身就不好,再加上大水磨加工时砂轮与工件的接触面积大,磨削热量更容易积聚。砂轮选得合适,活干得漂亮;选得不对,费砂轮不说,工件还容易报废。今天就把弹簧钢工件大水磨砂轮怎么选这件事说清楚。
- 阅读(20)
- [解决方案]大水磨磨削高碳工具钢材质的工件怎么选择砂轮2026年07月28日 00:09
- 高碳工具钢因为含碳量高,淬火后硬度通常能达到HRC58-64,导致在磨削的时候工件温度容易升高,所以一般使用大水磨磨床进行磨削加工。那么用YASHIDA大水磨磨削这种材质的工件怎么选择砂轮呢?YASHIDA磨床厂家就把经验分享给大家
- 阅读(52)
- [解决方案]大水磨磨床磨削微晶玻璃材质工件怎么选择砂轮2026年07月14日 00:52
- 在需要用到大水磨磨床磨削加工的这些行业里,微晶玻璃这种材质使用也越来越广泛,比如在航空航天、光学通信这些行业。今天YASHIDA磨床厂家给大家分享在使用大水磨磨削微晶玻璃这种材质的工件的时候怎么选择砂轮,这都是使用了我们的磨床的客户的真实经验
- 阅读(23)
- [解决方案]大水磨磨削石英玻璃材质工件怎么选择砂轮2026年07月11日 01:03
- 大水磨磨床在磨削石英玻璃材质的工件的时候容易发生崩边等问题,所以在开始之前我们就要选好砂轮,做好工艺方案。YASHIDA磨床在这篇文章中给大家分享怎么选择砂轮。更多磨削工艺方案咨询YASHIDA高精密磨床厂家
- 阅读(72)
- [解决方案]大水磨磨削陶瓷材质的工件怎么选择砂轮?2026年07月09日 00:11
- 大水磨磨床磨削陶瓷材质的工件不能用日常用的砂轮,需要根据其特性选择特定的砂轮。今天YASHIDA磨床厂家给大家分享大水磨磨削陶瓷材质工件怎么选择砂轮
- 阅读(81)
- [解决方案]大水磨磨削铜合金材质工件怎么选择砂轮2026年07月05日 00:48
- 铜合金(黄铜、紫铜等)广泛应用于电子电气、航空航天等领域。它在投入成品使用前需要用大水磨进行磨削,达到一定的精度要求才行。那么使用大水磨磨削这些铜合金材质的工件的时候怎么选择砂轮呢?YASHIDA磨床厂家在这篇文章中给大家分享自己的经验
- 阅读(86)
相关搜索
热点聚焦
大水磨加工工件尺寸不稳定,常见影响因素汇总
- 大水磨加工中工件尺寸忽...
大水磨加工薄模具件,如何降低磨削应力防止变形
- 干大水磨这行的师傅都清...
大水磨加工工件尺寸不稳定,常见影响因素汇总
- 本文围绕大水磨加工工件...


 400-881-4080


