
冲压模具板大水磨加工,说起来就是磨平,做起来却经常卡在变形和平面度上。一块四五百毫米的模板,上机吸住磨完,退磁一松,百分表一打,中间鼓了、边上翘了,这种现象干过的人都懂。问题往往不在磨床新旧,而在装夹、翻面、进刀、冷却和去应力这几个环节有没有做到位。下面就把这套实操方案拆开讲清楚。
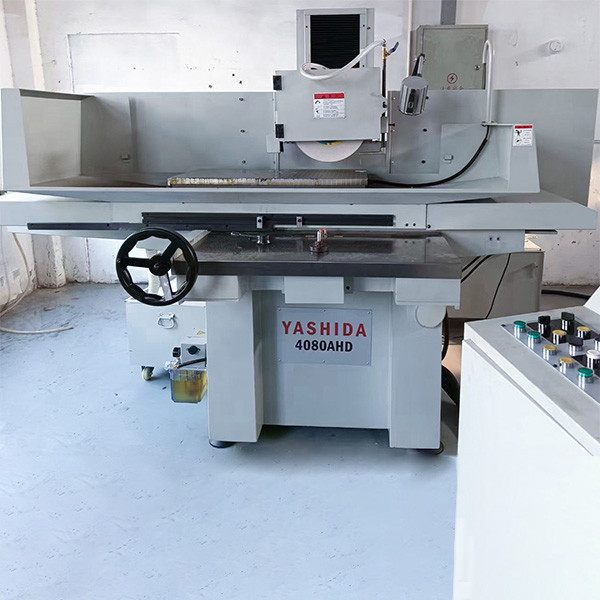
为什么模具板磨完一退磁就变形
干过大水磨的人都遇到过这种情况:上机之前看着挺平整的一张冲压模具板,粗磨精磨走完,磁力一退、工件一松,拿下来一量,中间拱起来了。有经验的师傅会说这是“磨的时候是平的,松了才是真的”——因为你磨的是磁力吸住之后的形状,不是板子自由状态下的形状。
对于冲压模具板来说,这个问题比普通工件更难对付。模具板面积大、厚度相对偏薄,有些动定模框、顶针固定板长宽能到四五百毫米,厚度却只有二三十毫米,刚性本来就有限。磁力吸盘一吸,板子被强行拉平,磨出来的平面度看着挺好,退磁之后板子自身弹性恢复,平面度直接报废。
说白了,大水磨磨模具板变形,根子上就是三件事在较劲:磁力吸盘的装夹应力、磨削热产生的温度变形、材料内部残余应力的释放。这三件事不解决,磨床精度再高也白搭。
装夹环节:别让磁力吸盘把板子“吸坏”
大水磨最常见也最容易被忽视的变形来源,就是电磁吸盘本身。薄板刚性差,磁力一吸就被拉平,磨完退磁立刻弹回来。模具板虽然比薄垫片厚得多,但四五百毫米的板子用大磁力吸住,同样会产生可观的弹性变形。
实操中用得最多的办法是在工件和吸盘之间垫一层0.5毫米左右的橡胶皮或者纸片。磁力吸的时候橡胶先被压缩,板子受到的直接拉力小了很多,磨出来的平面更接近板子自由状态的真实形状。这个办法看起来土,但在车间里确实管用,尤其是磨动定模框这类对平面度要求高的模板时,垫层几乎是标配。
另外有一点很多新手不注意:上磁之前工作台面必须擦干净。有一点铁屑或者毛刺,板子放上去就是虚的,磁力一吸局部受力不均,磨出来肯定是歪的。吸磁量也要控制,不是吸得越紧越好,磁力只要保证工件在磨削力作用下不跑动就行,吸得越狠弹得越厉害。
如果是批量磨削或者对装夹变形特别敏感的场合,电永磁吸盘比传统电磁吸盘有明显优势。电永磁吸盘充磁后靠永磁锁磁,不需要持续通电,盘面不发热,整面均匀吸附也没有压板式的应力集中点,磨完的板子不会出现中间凸、边缘翘的情况。
翻面策略:粗磨留量,反复翻面放应力
模具板磨削最忌讳的就是“一面磨到底再翻面”。粗磨阶段把一面磨透了,材料表层的应力平衡被彻底打破,翻面再磨的时候板子已经变形了,后面怎么修都费劲。
正确的做法是粗磨阶段两面交替着磨。先把变形最厉害的那一面开粗,这一面吃掉最多的余量,然后把板子翻过来磨另一面,粗磨要保证垂直度和平行度控制在0.05mm以内,双边留0.6到0.8mm的余量。这个余量不能省,后面精磨和热处理还要吃掉一部分。粗磨完一面就翻面,反复两三次,每次切深不要贪大,让两边的应力慢慢释放均匀。
精磨阶段的翻面节奏又不一样了。精磨时进刀量要小,0.002到0.005毫米一刀,急不得。有经验的师傅做400毫米的冲压模具板,精磨阶段平面度和垂直度能控制在0.02mm以内,做得好的能到0.003mm,一般的也在0.01mm左右。这个精度不是一刀切出来的,是靠反复翻面、多刀轻走磨出来的。
还有一个容易被忽略的细节:工件热处理后一定要等完全冷却再上磨床。有些师傅赶进度,模板从热处理炉出来还是温的就上磨,磨的时候看着没问题,凉了之后变形全出来了。等完全冷却再上机,这个时间不能省。
磨削热控制:冷却液要给足,进刀量要克制
磨削热是大水磨变形的另一个大头。砂轮和工件接触的瞬间温度能到几百甚至上千度,模具板面积大、散热路径长,热量集中在磨削区散不出去,局部膨胀,砂轮一走又收缩,来回几次板子内部就积累了不均匀的热应力。
控制磨削热最直接的办法是把冷却液给足。冷却液喷嘴要对准磨削区,流量和压力都要够,不能只是淋淋水做样子。有条件的车间磨模具板时会用工业酒精辅助降温,效果比普通冷却液更明显,尤其是在精磨最后几刀的时候。
进刀量方面,一次最大进刀量控制在0.03毫米以内是比较稳妥的做法,精磨阶段更要降到0.002到0.005毫米一刀。有些师傅赶活,粗磨时一刀下0.05甚至更多,效率是上去了,但板子内部的应力损伤也埋下了,到了精磨阶段怎么调都调不回来。
砂轮的锋利度也直接影响磨削热。砂轮钝了,磨削力增大,热量也跟着上来。粗磨选粒度粗一点的砂轮快速去余量,精磨换细粒度的保证表面质量,粗磨和精磨的砂轮最好不要混着用。热处理后的模具板硬度高,砂轮磨损快,该修的时候就得修,不能凑合。
去应力退火:粗磨之后加一道,精磨之前少折腾
模具板在轧制、锻造、热处理过程中积累了大量残余应力,这些应力本来处于平衡状态,大水磨一层一层把材料磨掉,就像拆掉一面承重墙,应力平衡被打破,板子就开始变形。而且这种变形有滞后性,有时候磨完当天量是好的,放上一两天再量就超差了。
针对这种情况,粗磨之后加一道去应力退火是最有效的办法。150到250度保温几个小时,让粗磨阶段释放出来的应力先消化掉一批,再上精磨。有些精度要求特别高的冲压模具板,粗磨和精磨之间还会安排一次时效处理,把加工残余应力清除掉再精加工。
去应力退火这个环节在中小模具厂容易被省略,觉得“多一道工序多一天时间”。但实际上省了这一步,精磨阶段反复修变形花的时间更多,而且修到最后往往还是不稳定。粗磨之后花几个小时做去应力,换来的是精磨一遍过的确定性。
平面度的检测和验收
平面度到底做到多少算合格,这个得看模具板的用途。一般的冲压模具模板,平面度控制在0.01mm以内就能满足装配要求。动定模框这类对配合精度要求高的,精磨后平行度和垂直度要控制在0.02mm之内,厚度公差正负0.01mm。如果是精密冲压模具的模板,有些厂家的验收标准会拉到0.005mm以内。
检测的时候用百分表配合平尺就能满足大部分车间需求,实时测量平面度,发现偏差及时调整。但要注意,量的时候一定要在退磁、工件完全冷却之后量,上磁状态下量的数据没有参考价值。有些师傅习惯磨完趁热就量,觉得没问题就下机,结果凉了之后一量平面度超了一大截。
说到底,冲压模具板大水磨加工控制变形和平面度,没有什么一招制胜的秘诀,就是把装夹、翻面、进刀、冷却、去应力这几个环节都做到位。每个环节多花一点心思,累积起来就是平面度从0.03到0.01的差距。车间里的老师傅常说,大水磨磨模具板,磨的是耐心,不是砂轮。


 400-881-4080


