-
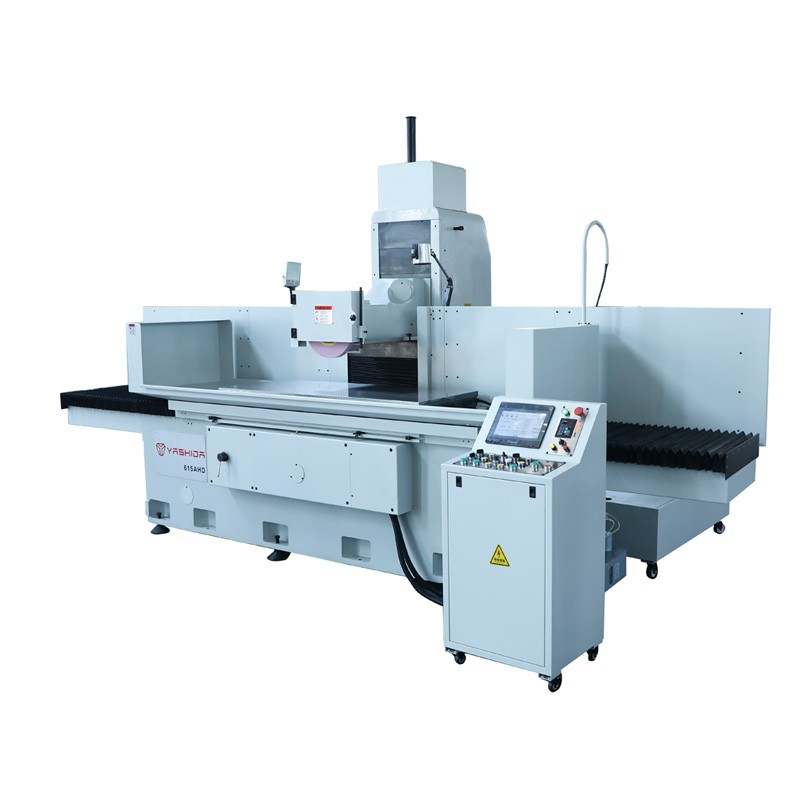
6015AHD动柱式平面磨床
三轴全自动平面磨床(动柱式),工作台面积600*1500mm,适用于磨削加工多种工件的平面磨削,具有高精度、高光洁度的特点。更多 +
-
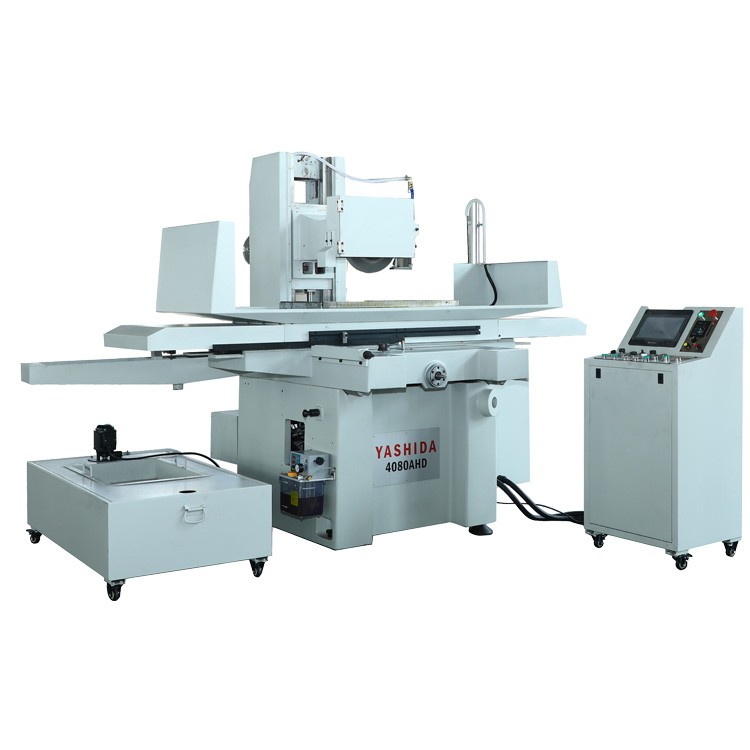
4080AHD三轴全自动磨床
三轴全自动平面磨床,采用PLC控制,精度稳定0.005到0.003mm之间。三轴自动能够节省人工成本,效率比手动和半自动提高30%,一人可看多台机器。核心零部件采用进口高端产品,使用寿命长,精度稳定。更多 +
-
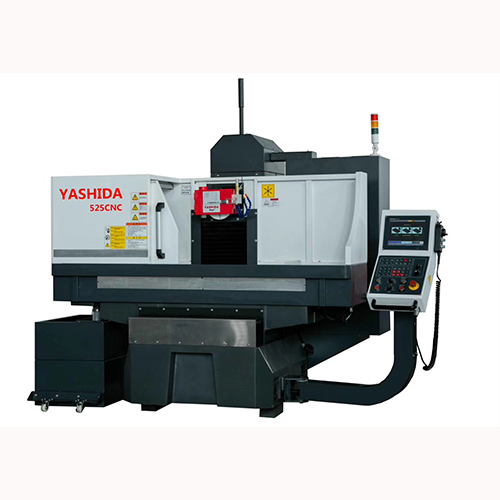
YASHIDA-525CNC数控成型磨床
型号:YASHIDA-525CNC 主机电轴:3P 工作台工作面积:500/250mm 工作台到主轴中心:480mm 工作台承载重量:200kg 运输包装尺寸:2300*1600*1900 机台净重/毛重:1600/1800KG更多 +
-
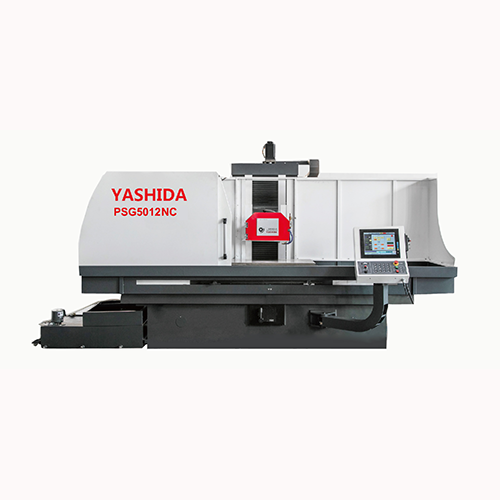
YASHIDA-5012NC数控成型磨床
型号:YASHIDA-5012NC 工作加工范围:1200*500*650mm 工作最大加工面:1300*600mm 工作台到主轴中心:650mm 工作台承载重量:700kg 电机所需功率:10kva 运输包装尺寸:3000*4200*2500mm 机台净重:7000kg更多 +
-
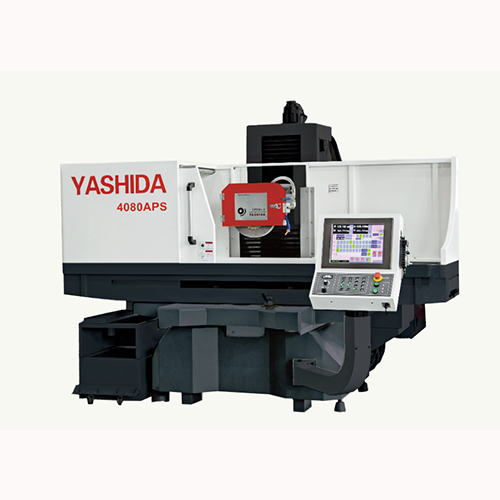
YASHIDA-4080APS数控平面磨床
型号:YASHIDA-4080APS 工作范围:800*400*650mm 工作最大加工面:850*450mm 工作台到主轴中心:650mm 工作台承载重量:600kg更多 +
-
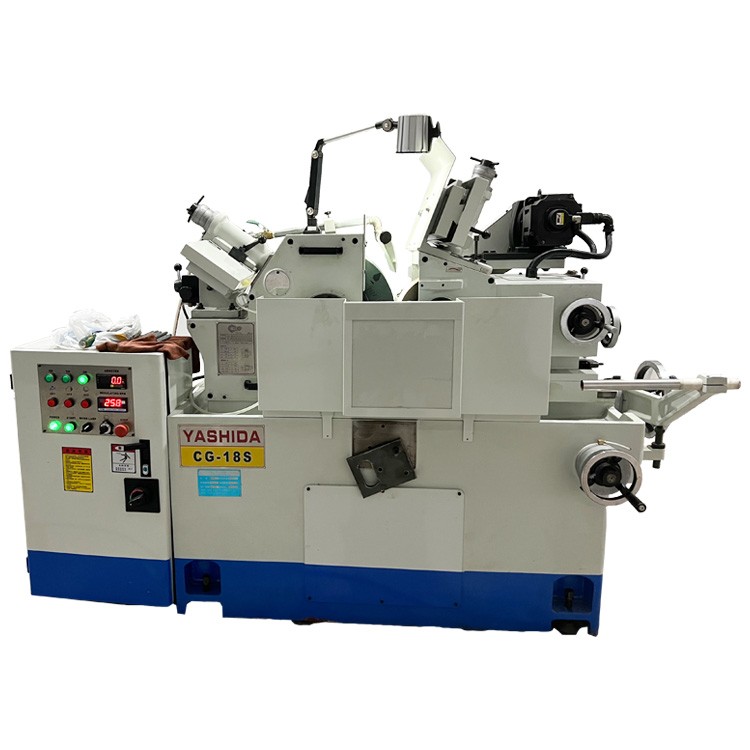
CG-18S无心外圆磨床
型号:CG-18S 机械尺寸:2350*1960*1550mm 机械重量:2890kg 装箱重量:3045kg 研磨范围:Φ1mm-Φ50mm 研磨轮尺寸:Φ455*205*228.6mm更多 +
-
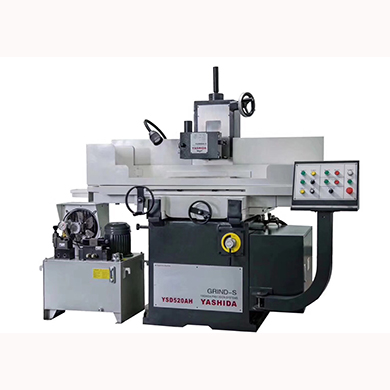
YASHIDA520H左右自动平面磨床
型号:YASHIDA520H 电源:2.5/3KVA 外形尺寸:1800*1452*2100 机床净重:1600kg 电机砂轮轴:1.5/2Kw/P 电机液压泵:1.5/2Kw/P更多 +
-
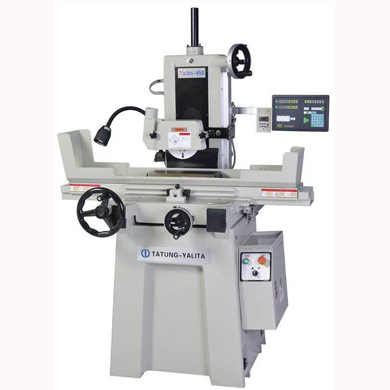
雅力大618手动平面成型磨床
型号:雅力大YALITA450更多 +
机器重量:720kgt
包装尺寸:1400*1150*1980mm
吸尘马达:0.4kw2HP
砂轮马达:1.1kw1.5HP
主轴转速:3000/3600rpm
砂轮尺寸:180*13*31.75mm
研磨最大宽度:160mm
研磨最大长度:475mm
-
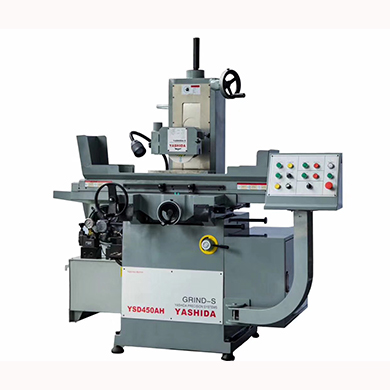
YASHIDA-450AH两轴自动平面磨床
型号:YASHIDA-450AH更多 +
电源:2KW/P
外形尺寸:1675*1214*1968mm
机床净重:880kg
砂轮外径:180*13*31.75
砂轮转速:3000/3600min-1
工作台作业面积:450*150mm
工作台行径:465*165mm
最大垂直高度:357.59mm
标准磁台尺寸:452*200mm
工作台最大承重:60kg
-
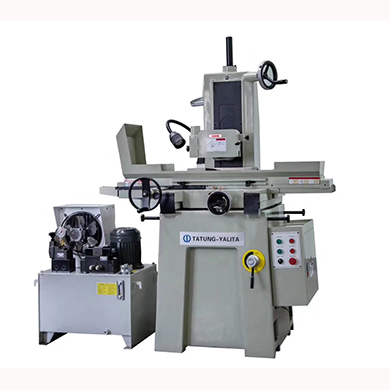
YALITA450H左右自动平面磨床
型号:YASHIDA-450H更多 +
电源:2KW/P
外形尺寸:1675*1214*1968mm
机床净重:880kg
砂轮外径:180*13*31.75
砂轮转速:3000/3600min-1
工作台作业面积:450*150mm
工作台行径:465*165mm
最大垂直高度:357.59mm
标准磁台尺寸:452*200mm
工作台最大承重:60kg
- [新能源及汽车行业]高精密平面磨床助力汽车钣金制造突破精度极限 —— 某汽车零部件企业加工案例纪实2025年03月29日 01:16
- 阅读(52)
- [解决方案]大水磨磨削后工件平面度、平行度超差怎么处理2026年10月22日 00:54
- 大水磨磨完,退磁、松件、拿下来一打表,平面度超了,平行度也散了。车间里第一反应往往是“磨床精度不行了”,急着调导轨、紧镶条,甚至请人刮研。但干过几年大水磨的人都知道一个更朴素的判断:先看看工件在自由状态下到底是什么形状,再决定要不要动机床。
- 阅读(1)
- [解决方案]大水磨加工工件有划痕、拉伤是什么问题,如何解决2026年10月09日 01:39
- 用过大水磨磨床的师傅基本都遇到过加工完工件后工件表面出现大小不一的划痕这种情况,那这种情况怎么解决呢?YASHIDA磨床厂家在下文中给大家详细解析。
- 阅读(13)
- [解决方案]大水磨砂轮金刚石笔修整技巧,修整进给、转速实操2026年09月14日 23:55
- 使用大水磨这类平面磨床的师傅们都知道砂轮是需要经常修的,很多师傅修砂轮全凭手感,金刚石笔往砂轮上一靠,听到声音对了就觉得行了,但一旦换了材料或者换了砂轮粒度,同样的手法就出问题。今天YASHIDA磨床厂家从以下几个方面实际讲解大水磨怎么修整砂轮。
- 阅读(24)
- [解决方案]大水磨床日常保养维护清单,延长设备使用寿命2026年09月10日 00:59
- YASHIDA磨床厂家作为专业的大水磨生产厂家在这篇文章中结合我们客户的使用给大家分享大水磨在日常使用中的维护保养方法和注意事项给大家参考。
- 阅读(47)
- [解决方案]大水磨磨削非金属硬脆材料怎么选择砂轮2026年08月25日 00:23
- 搞平面磨床加工的都用过大水磨或者了解大水磨,对大水磨来说,非金属硬脆材料的磨削一直是个技术难点,磨削过程中极易出现崩边、裂纹、表面划伤等问题。砂轮选型是关键点,YASHIDA磨床厂家在这篇文章中给大家分享大水磨磨削非金属硬脆材料到底该怎么选砂轮。
- 阅读(49)
- [解决方案]大水磨磨削钛合金怎么选择砂轮2026年08月20日 00:33
- 钛合金是一种广泛应用于航空航天、医疗器械、汽车制造等领域的材料。然而,钛合金也是典型的难加工材料,在大水磨平面磨削加工中,砂轮选择是否得当直接影响加工质量、效率和成本。YASHIDA磨床厂家在这篇文章中从钛合金的材料特性出发,系统讲解大水磨磨削钛合金时砂轮的选择方法供大家参考
- 阅读(49)
- [解决方案]大水磨磨削高温合金材质工件怎么选择砂轮2026年08月18日 00:58
- 高温合金广泛应用于航空航天、能源动力、石油化工等领域,大水磨磨床恰好是这些行业的必备机床。但这类材料“难加工”,在大水磨平面磨削过程中极易出现砂轮堵塞、工件烧伤、表面粗糙度超标等问题。YASHIDA磨床厂家在这篇文章中,把我们的客户的加工经验分享给大家,供大家参考
- 阅读(77)
- [解决方案]大水磨磨削有色金属材质工件怎么选择砂轮2026年08月15日 01:05
- 大水磨上磨有色金属,最怕两件事:砂轮堵死和工件烧糊。铝、铜这类材质又软又黏,切屑不像钢材那样碎成粉末,而是卷成带状或絮状,一遇高温就往砂轮气孔里钻,堵得严严实实。排屑一堵,磨削热散不出去,工件尺寸跟着跑偏,表面还容易留下烧伤痕迹。选砂轮要是照搬磨黑色金属那套,十有八九要翻车。 其实核心就抓五个参数:磨料认准碳化硅,黑碳化硅对付铝合金、黄铜,绿碳化硅上紫铜和高精度件;粒度宁粗勿细,粗磨36#到46#,精磨也别超过120#,气孔大排屑才顺畅;硬度看具体材质,铜合金走K-L级中硬,铝合金走H-J级中软;结合剂粗重活选陶瓷,精磨或特黏材料用树脂;组织必须疏松,保证冷却液进得去、切屑出得来。把这几点吃透了,磨有色金属就能顺顺当当,效率和质量两不误。具体怎么搭配,下面一项一项说清楚。
- 阅读(69)
- [解决方案]大水磨磨削不锈钢材质的工件怎么选择砂轮2026年08月13日 00:08
- 不锈钢材料在大水磨平面磨削加工中如果砂轮选不对,轻则磨不动、表面粗糙,重则工件烧伤、尺寸超差,甚至砂轮直接报废。今天YASHIDA磨床厂家就从实际操作出发,聊聊大水磨加工不锈钢时,砂轮到底该怎么选
- 阅读(74)
相关搜索
热点聚焦

大水磨磨削后工件平面度、平行度超差怎么处理
- 大水磨磨完,退磁、松件...

大水磨薄板工件翘曲变形?装夹与磨削改善技巧
- 干过大水磨的师傅都有一...

大水磨砂轮容易堵塞粘屑,不同材质工件修整技巧
- 本文围绕大水磨砂轮易堵...


 400-881-4080


