
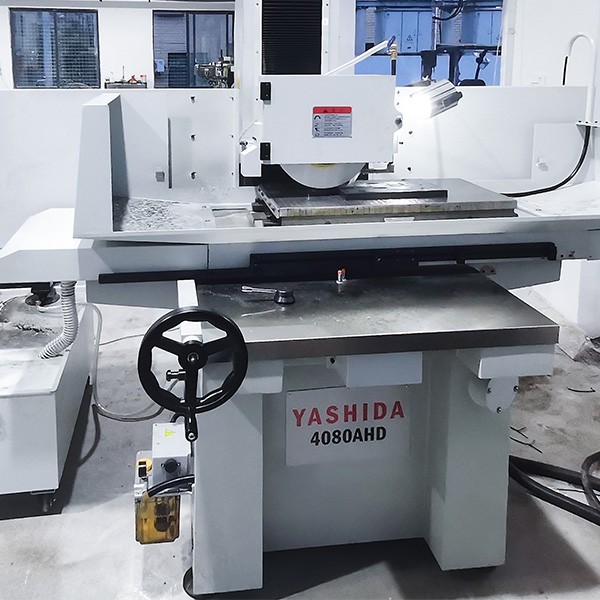
使用大水磨这类平面磨床的师傅们都知道砂轮是需要经常修的,很多师傅修砂轮全凭手感,金刚石笔往砂轮上一靠,听到声音对了就觉得行了,但一旦换了材料或者换了砂轮粒度,同样的手法就出问题。今天YASHIDA磨床厂家从以下几个方面实际讲解大水磨怎么修整砂轮。
这篇文章不扯理论,直接讲大水磨上金刚石笔修整砂轮的实操参数和调整逻辑。
金刚石笔的安装:角度不对,后面全白费
很多人把注意力放在进给和转速上,却忽略了安装角度这个前提。金刚石笔装歪了,后面的参数怎么调都不对。
正确的做法是:金刚石笔向上倾斜10到15度,同时笔尖与砂轮的接触点要低于砂轮轴线1到2毫米。为什么要低于轴线?因为如果接触点高于轴线,金刚石尖会被砂轮“拽”进去,产生刺入和振动;低于轴线,金刚石对砂轮形成的是一个带负前角的切削动作,刮削效果更干净。
水平方向也要注意,金刚石笔最好跟砂轮轴线再偏转15到30度。这个偏角的好处是,当金刚石的一个棱角磨钝之后,转动一下笔身就能换一个锋利面继续用,一支笔能多用不少时间。
还有一点容易被忽视:笔杆的悬伸长度要尽量短,夹紧要牢。悬伸太长,修整时金刚石笔会颤,修出来的砂轮表面全是细密的振纹,磨工件的时候这些纹路会直接复印到工件表面上。
修整进给:粗修和精修是两个完全不同的逻辑
进给速度是修整中最核心的可调参数,但它没有“一个数走天下”的说法。粗修和精修的目标不同,进给策略完全相反。
粗修时的进给。 粗修的目的是快速去除砂轮表面的钝化层和堵塞层。这时候进给速度可以放快,一般在100到200毫米每分钟的范围内,切深每次0.01到0.03毫米。如果是新砂轮刚上机床、外圆明显不圆的情况,可以先用稍大的切深把圆度找回来,再转入正常粗修。粗修时金刚石笔走得快,砂轮表面留下的磨粒突出高度大、高低不平,容屑空间大,切削能力强,适合大余量磨削。
精修时的进给。 精修的目标是让砂轮表面的磨粒突出高度小且等高性好,这样每颗磨粒切下的切屑薄而均匀,磨出来的工件表面才细腻。所以进给速度要大幅降下来,精修进给速度应控制在100毫米每分钟以下,有些要求高的场合甚至要低到20到50毫米每分钟。切深也要跟着收,精修切深小于0.01毫米。
这里有一个实操中容易犯的错:精修时把进给降下来了,但忘了做光修。所谓光修,就是切深设为零,让金刚石笔在砂轮表面空走几次。这一步很关键,它能把砂轮表面那些“刮起来但没刮掉”的松散磨粒抹平,提高磨粒的等高性。很多师傅觉得光修是浪费时间,实际上省了这一步,精修的进给降得再低,表面质量也差一口气。
大水磨上修整时,纵向走刀最好用自动走刀,手动走刀的速度均匀性很难保证,忽快忽慢会让砂轮表面的修整纹路疏密不均,磨削时局部磨损快,砂轮消耗不均匀。工作行程一般2到4次,空行程1到2次。
砂轮转速:这里有一个容易搞反的地方
修整时砂轮的转速,跟磨削工件时的转速是两码事。修整时砂轮转速的选择,直接影响到金刚石笔在单位面积上的刮擦次数。
在修整导程固定的前提下,砂轮转速越高,砂轮表面同一区域被金刚石笔刮到的次数就越多,磨粒被反复破碎和磨平的程度越深,修出来的砂轮表面就越细。反过来,砂轮转速低,同一区域被刮的次数少,修整作用更“粗暴”,表面就偏粗。
这个逻辑跟很多人直觉上“转得快就修得粗”是反的。修整时砂轮转速高,相当于用更多次的轻刮代替少次的深刮,效果自然更细腻。
实际大水磨修整中,砂轮转速一般不需要调到磨削时的全速。修整阶段通常让砂轮以较低转速运转即可,具体转速跟磨床型号和砂轮直径有关。比如直径125毫米左右的砂轮,修整时转速控制在3600转每分钟上下是比较常见的做法。如果磨床支持无级调速,可以试着把转速往低了调一点,观察修整后砂轮表面的手感——转速低的时候修出来的砂轮,用手指摸能感觉到更明显的“扎手感”,那就是偏粗的状态。
冷却和几个实操细节
修整砂轮时必须浇冷却液,而且不能间断。金刚石虽然硬度极高,但它的热膨胀系数和金属笔杆差很多,忽冷忽热容易让金刚石从焊接处或镶嵌处松动甚至碎裂。冷却液要对着金刚石笔和砂轮的接触点浇,流量要够。
修整过程中如果听到尖锐的“吱吱”声,通常是金刚石笔钝了或者进给太快。金刚石笔的尖角要保持锋利,修研成70到80度的尖角比较合适,钝了就要及时换方向或者换笔。一支钝笔修出来的砂轮,表面看起来是修过了,实际上磨粒是被“压平”的而不是被“刮削”的,磨削时切削力会明显下降,工件容易烧伤。
还有一点:新装的金刚石笔,在第一次接触砂轮之前,要先从上次修整的进给位置退出来,让它有一个“缓入”的过程。金刚石质脆,直接撞上高速旋转的砂轮表面,尖角很容易崩。
一个简单的判断方法
修完之后怎么判断参数对不对?不用仪器,用手摸就行。精修后的砂轮表面应该是均匀的细腻感,摸上去像细砂纸,没有局部粗糙或局部光滑的差别。如果摸到一条一条明显的纹路,说明纵向进给太快了,导程偏大。如果感觉表面“滑”而不“涩”,可能是光修次数不够,磨粒被压平了没有露出来。
大水磨砂轮修整这件事,参数是死的,但砂轮的材质、粒度、结合剂硬度都不一样,同样的参数在不同砂轮上效果会有差别。上面给的进给和转速范围是一个可靠的起点,实际操作中在这个范围内微调,用手感和磨削效果来验证,比照搬某个“标准值”要管用得多。


 400-881-4080


