-
查看详情
3126-10
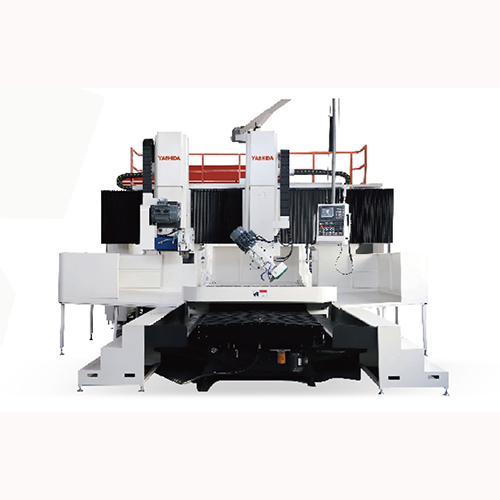
大水磨与龙门平面磨怎么选?模具板、大板加工对 选大水磨还是龙门平面磨,先看板宽:超一米直接看龙门;一米内常规模具板,大水磨装夹灵活、精度够用。大板重在一次装夹保平面度,龙门刚性更稳。模具板还要防吸盘变形,垫橡胶、勤翻面。YASHIDA大水磨在常规模具板加工中工艺适...
-
查看详情
2826-10
大水磨电磁吸盘与永磁吸盘区别,选型怎么判断 本文围绕大水磨吸盘选型,指出电磁吸盘吸力可调、换件快,但持续发热且退磁后薄板易弹性恢复;永磁吸盘不发热、断电安全,但吸力固定。选型应按工件厚度、精度档位和换件节奏判断,YASHIDA相关技术资料强调以工件和工序匹配为准...
-
查看详情
2726-10
大水磨加工出现震纹、波纹的原因以及解决办法 大水磨震纹波纹多由砂轮失衡、主轴状态、参数不当及冷却装夹叠加造成。排查应先做砂轮平衡、空转听主轴、调整转速进给、检查冷却与台面,再结合YASHIDA大水磨的刚性基础逐项排除,避免只换砂轮或盲目拆主轴。
-
查看详情
2426-10
大水磨工件表面烧伤发黑?砂轮、冷却液、进给排查方案 大水磨上工件表面出现淡黄、蓝黑或紫褐色条带,操作工的第一反应往往是“切深大了”,于是减小进给、把冷却液开到最大,结果烧伤该来还是来。磨削烧伤的本质并不复杂:单位时间内磨削区产生的热量,超过了被切屑、冷却液和工件...
-
查看详情
2226-10
大水磨磨削后工件平面度、平行度超差怎么处理 大水磨磨完,退磁、松件、拿下来一打表,平面度超了,平行度也散了。车间里第一反应往往是“磨床精度不行了”,急着调导轨、紧镶条,甚至请人刮研。但干过几年大水磨的人都知道一个更朴素的判断:先看看工件在自由状态下到底是...
-
查看详情
1726-10
大水磨薄板工件翘曲变形?装夹与磨削改善技巧 干过大水磨的师傅都有一个共同的体会:薄板活最难伺候。一块板子上机之前看着挺平整,磨完一退磁、拿下来一量,中间鼓了、四角翘了,平面度直接超差。更气人的是,有时候当时量着没问题,放了半天再量又变了。这种情况在模具加...
-
查看详情
1526-10
大水磨砂轮容易堵塞粘屑,不同材质工件修整技巧 本文围绕大水磨砂轮易堵塞粘屑问题,按碳钢、不锈钢、铝合金、高温合金等材质,分别讲解修整思路与操作要点。涵盖金刚石笔角度、粗精修进给、修整频率及修后检查,帮助师傅对症解决砂轮堵塞与钝化,提升磨削质量与效率。
-
查看详情
1226-10
大水磨电磁吸盘吸力不足故障原因和处理方法 干了几年大水磨的师傅多半都遇到过这种情况:工件放上去,充磁,手一推还能滑动。轻则工件磨偏、尺寸超差,重则磨削中工件飞出来,砂轮崩裂、人受伤。车间里一出这种事,很多人第一反应就是“吸盘坏了”,急着要拆要换。其实真...
-
查看详情
0926-10
大水磨加工工件有划痕、拉伤是什么问题,如何解决 用过大水磨磨床的师傅基本都遇到过加工完工件后工件表面出现大小不一的划痕这种情况,那这种情况怎么解决呢?YASHIDA磨床厂家在下文中给大家详细解析。
-
查看详情
2926-09
大水磨加工工件尺寸不稳定,常见影响因素汇总 大水磨加工中工件尺寸忽大忽小,往往不是单一原因造成的。砂轮动平衡、磨削热、磁力吸盘装夹变形、机床导轨与主轴精度、磨削参数及材料内应力等因素,都可能让尺寸出现波动。本文逐项梳理常见影响因素,帮助操作人员快速排查问...
-
查看详情
2426-09
大水磨加工薄模具件,如何降低磨削应力防止变形 干大水磨这行的师傅都清楚,薄模具件是最难啃的活之一。一块10mm厚的模板,上机之前看着挺平整,磨完一退磁、拿下来一量——中间拱了,四角翘了,平面度直接超差。这种情况在模具车间里太常见了,尤其是模仁、滑块、镶块这类薄...
-
查看详情
2126-09
大水磨加工工件尺寸不稳定,常见影响因素汇总 本文围绕大水磨加工工件尺寸不稳定问题,系统汇总设备精度、工艺参数、热变形、砂轮平衡、装夹方式及环境操作等常见影响因素,并提供实用排查思路与改善方向,帮助读者提升平面磨削尺寸一致性与加工合格率,为现场调试与工艺优...
-
查看详情
2026-09
冲压模具板大水磨加工,控制变形与平面度实操方案 冲压模具板大水磨加工中,变形与平面度超差是常见难题。本文从磁力吸盘装夹、垫层使用、粗精磨翻面节奏、进刀量与冷却控制,到粗磨后去应力退火,拆解各环节实操要点,帮助稳定控制模板平面度,减少返工修磨。
-
查看详情
1826-09
CBN砂轮在大水磨上的应用,对比普通砂轮优势 CBN砂轮在大水磨上磨淬火钢、模具钢等硬材料,比普通砂轮更耐磨、效率更高,工件不易烧伤,表面质量更稳定。虽然单价高,但寿命长、修整少,综合成本往往更低。本文结合实际数据,对比两者在磨削比、表面质量和适用场景上的差异...
-
查看详情
1426-09
大水磨砂轮金刚石笔修整技巧,修整进给、转速实操 使用大水磨这类平面磨床的师傅们都知道砂轮是需要经常修的,很多师傅修砂轮全凭手感,金刚石笔往砂轮上一靠,听到声音对了就觉得行了,但一旦换了材料或者换了砂轮粒度,同样的手法就出问题。今天YASHIDA磨床厂家从以下几个方面...
-
查看详情
1226-09
半导体陶瓷基板,大水磨高精度平面磨削应用 本文围绕半导体陶瓷基板高精度平面磨削需求,分析陶瓷材料脆性、崩边、微裂纹等加工难点,阐述大水磨在粗磨开型与半精磨整平中的关键作用,并结合YASHIDA高刚性结构、微米级进给与金刚石砂轮适配,介绍工艺控制要点与选型建议。...
-
查看详情
1026-09
大水磨床日常保养维护清单,延长设备使用寿命 YASHIDA磨床厂家作为专业的大水磨生产厂家在这篇文章中结合我们客户的使用给大家分享大水磨在日常使用中的维护保养方法和注意事项给大家参考。
-
查看详情
0826-09
大水磨安全操作规范,砂轮、电磁吸盘操作注意事项 大水磨加工中,砂轮碎裂与工件飞脱是两大主要安全风险。本文严格遵循大水磨安全操作规范,系统讲解砂轮安装前的裂纹检查、平衡校正、紧固步骤及使用禁忌,同时详解电磁吸盘吸附牢度确认、工件装夹防护与日常保养要点。内容涵盖...
-
查看详情
0526-09
大水磨加工成本怎么核算,工时、砂轮损耗参考 大水磨加工成本核算,关键就两点:工时怎么算、砂轮损耗怎么估。本文从成本构成入手,把工时拆成纯磨削时间、辅助时间和准备时间,给出行业参考费率;砂轮部分则区分正常磨耗与修整损耗,提供具体计算方法。同时提醒材料、精度...
-
查看详情
0226-09
为什么大水磨磨薄板容易翘曲? 大水磨磨薄板,翘曲是常事。根子就三个:磁力吸盘把板子吸变形,磨完一退磁就弹回来;磨削高温烧出热变形,凉了就走样;材料内部残余应力释放,薄板扛不住。想改善,垫层橡胶再吸,粗精磨分开、多翻面,冷却给足,条件允许做个...
热门产品 / Hot Products
推荐资讯 / Recommended News

大水磨与龙门平面磨怎么选?模具板、大板加工对
-
大水磨与龙门平面磨怎么选?模具板、大板加工对
选大水磨还是龙门平面磨,先看板宽:超一米直接看龙门;一米内常规模具板,大水磨装夹灵活、精度够用。大板重在一次装夹保平面度,龙门刚性更稳。模具板还要防吸盘变形,垫橡胶、勤翻面。YASHIDA大水磨在常规模具板加工中工艺适配成熟,按宽度、精度、装夹三条线对号入座即可。 【更多详情】
- 2023-07-03 数控平面磨床的加工原理和工作原理
- 2024-04-08 平面磨床选型指南:如何找到最适合您的设备
- 2022-06-07 数控平面磨床的六个加工基本常识
- 2023-03-30 平面磨床出现漏油故障时应该如何进行处理?
- 2024-12-14 高精度数控平面磨床的发展前景
- 2024-02-18 可定制行程规格的数控卧式平面磨床
- 2022-05-24 什么是无心磨床?
- 2026-04-16 遇到特殊材质的工件平面磨床怎么应对
- 2026-05-21 平面磨床加工精度不稳定怎么找原因
- 2024-02-02 平面数控磨床的主要零部件和功能特点
- 2025-04-01 高精密数控磨床的砂轮有哪些类型
- 2022-08-08 数控平面磨床的定期保养方法
- 2022-05-19 平面磨床是怎么日常护理的?
- 2025-04-17 高精密数控磨床的导轨有几种类型
- 2025-05-17 高精密磨床使用滚珠丝杆和滚柱丝杆的优缺点
- 2026-07-11 大水磨磨削石英玻璃材质工件怎么选择砂轮


 400-881-4080


