
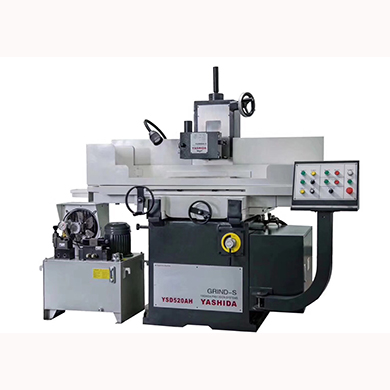
干过大水磨的老师傅都有这个体会:磨45号钢、铸铁这类常规材料,白刚玉或棕刚玉砂轮完全够用,成本也低。但一旦碰上淬火后的模具钢、高速钢、渗碳钢,事情就变了——砂轮磨不动,工件表面发蓝发焦,一片砂轮用不了多久就得换,活干得憋屈。
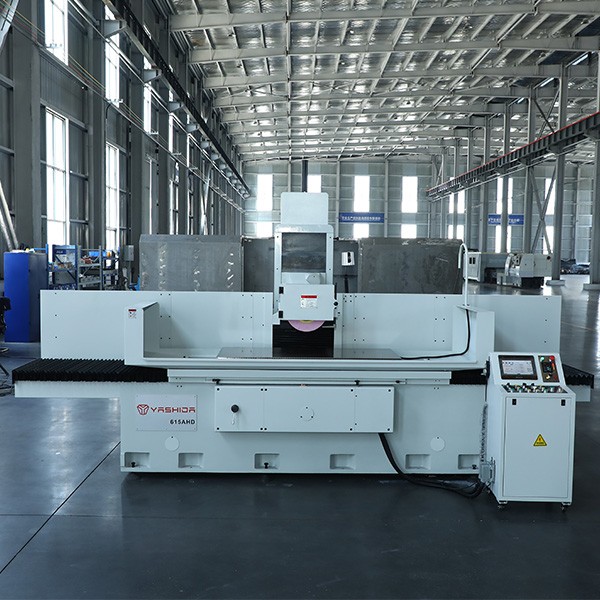
这时候就绕不开一个话题:CBN砂轮在大水磨上的应用,到底比普通砂轮强在哪里?
CBN到底是个什么东西
CBN的学名是立方氮化硼,1957年由美国通用电气公司首次通过高温高压法合成,硬度仅次于金刚石,但和金刚石最大的区别在于——它不怕铁。金刚石在高温下会和铁发生化学反应,CBN不会,这决定了它天生就是磨钢的料。
普通砂轮用的是氧化铝或碳化硅磨粒,硬度在2100到2500 HK之间,CBN磨粒的硬度则达到4700 HK,差不多是前者的两倍。硬度上的差距直接体现在切削能力上:普通砂轮的磨削能力一般在1到3 mm³/(mm·s),CBN砂轮可以做到1到15 mm³/(mm·s),差距是五倍甚至更多。
同样一台大水磨,换了CBN之后有什么不同
磨削比。这是衡量砂轮耐磨性最直接的指标。普通刚玉砂轮的磨削比大概在10左右,CBN砂轮可以做到3500到5500,差了三百多倍。磨高速钢的时候,CBN砂轮的磨削比能达到980,普通刚玉砂轮只有10左右——说白了,一片CBN砂轮顶几十上百片刚玉砂轮用。
工件表面质量。CBN砂轮磨削时切削力小,工件表面不容易产生裂纹和烧伤,残余应力也小,工件的耐用度因此能提高10%到30%。实际加工20CrMnTi渗碳淬火件(HRC58到62)的时候,用CBN砂轮磨出来的表面粗糙度能稳定在Ra0.55,而且磨削声音清脆,没有烧焦现象。
热稳定性。普通砂轮耐热能力有限,高速磨削时温升很容易导致磨粒软化脱落,工件表面烧黑拉伤是常有的事。CBN砂轮的耐热性可以达到1250到1350℃,磨削中出现火花也不会影响磨削性能,这在磨削高碳工具钢、高温合金这类导热差的材料时尤其关键。
算一笔账:CBN砂轮贵,但综合成本未必高
CBN砂轮单价确实高,通常是普通砂轮的5到10倍。但把账算完整就不一样了。
有实际应用数据显示,CBN砂轮的使用寿命是普通砂轮的数十倍,修整周期长,停机换轮的时间大幅减少,设备稼动率明显提升。在高速钢磨削场景中,使用CBN砂轮代替刚玉砂轮,生产效率可以提高30%以上,综合生产成本反而降低约60%。从成本回收周期看,虽然初期投入高,但通常3到6个月就能收回差价。
还有一个容易被忽略的点:普通砂轮磨损快,加工批次一致性差,需要频繁修整、补偿、对刀,人工干预量大。CBN砂轮磨损极低,轮廓精度持久稳定,可以长期维持微米级的加工精度,对自动化生产线来说这一点甚至比省钱更重要。
不是什么活都适合上CBN
CBN砂轮虽然性能全面占优,但也不是万能钥匙。普通碳钢、铸铁的粗磨和半精磨,用白刚玉或棕刚玉砂轮性价比更高,没必要上CBN。CBN的优势场景主要集中在以下几类:淬火态合金结构钢(如40Cr、42CrMo)、高速钢、模具钢、渗碳钢,以及高温合金等难加工材料。
另外需要注意的是,CBN砂轮在磨削高温下遇碱性水溶液会发生化学反应,导致磨粒晶形破坏,所以一般推荐使用油性冷却液。不过在实际的大水磨应用中,不少厂家通过调整冷却液配方和供给方式,已经找到了适合水基冷却的方案,具体还是要根据砂轮厂家和结合剂类型来确认。
选型上,磨削硬材料反而要选偏软的砂轮硬度等级。工件越硬,磨粒越容易钝化,如果砂轮硬度太高,钝化的磨粒掉不下来,就会在工件表面反复摩擦生热,轻则烧伤重则裂纹。大水磨因为砂轮与工件接触面积大,砂轮硬度还应再比外圆磨选软一级。
总结一下来说,CBN砂轮在大水磨上的应用,本质上是用更高的单价换取更高的磨削效率、更好的表面质量和更长的使用寿命。对于大批量、高精度、硬材料磨削的场景,综合效益确实比普通砂轮好出一大截。但如果只是磨普通碳钢的粗活,白刚玉砂轮依然是最经济的选择。工具没有绝对的好坏,关键看用在哪里。


 400-881-4080


