
- [解决方案]大水磨磨削有色金属材质工件怎么选择砂轮2026年08月15日 01:05
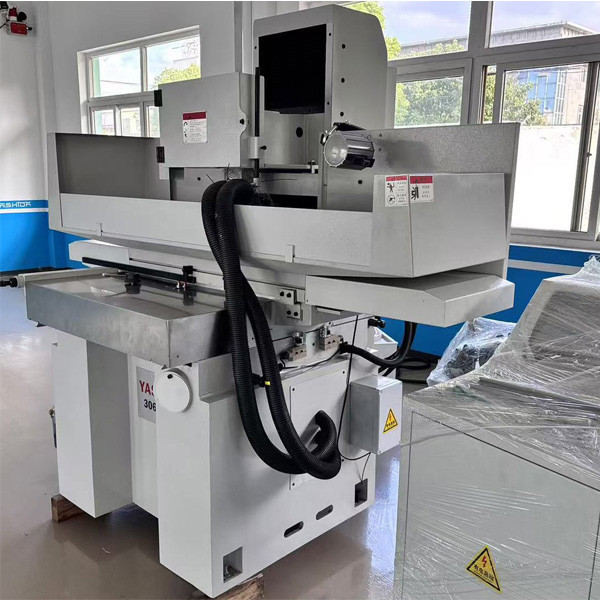
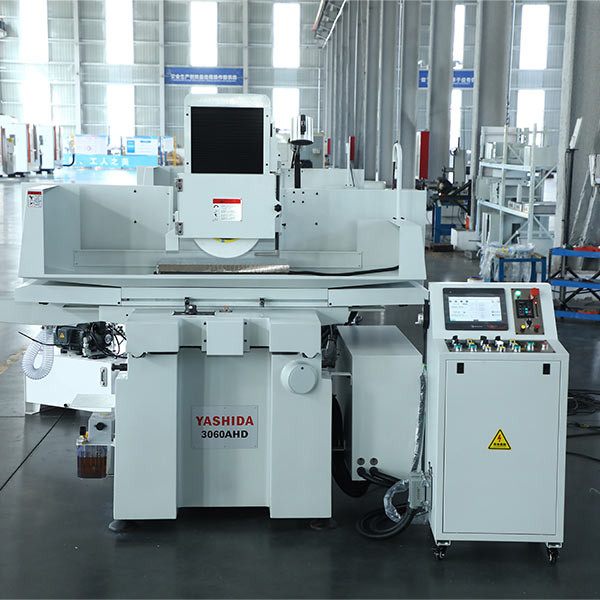
- 大水磨上磨有色金属,最怕两件事:砂轮堵死和工件烧糊。铝、铜这类材质又软又黏,切屑不像钢材那样碎成粉末,而是卷成带状或絮状,一遇高温就往砂轮气孔里钻,堵得严严实实。排屑一堵,磨削热散不出去,工件尺寸跟着跑偏,表面还容易留下烧伤痕迹。选砂轮要是照搬磨黑色金属那套,十有八九要翻车。 其实核心就抓五个参数:磨料认准碳化硅,黑碳化硅对付铝合金、黄铜,绿碳化硅上紫铜和高精度件;粒度宁粗勿细,粗磨36#到46#,精磨也别超过120#,气孔大排屑才顺畅;硬度看具体材质,铜合金走K-L级中硬,铝合金走H-J级中软;结合剂粗重活选陶瓷,精磨或特黏材料用树脂;组织必须疏松,保证冷却液进得去、切屑出得来。把这几点吃透了,磨有色金属就能顺顺当当,效率和质量两不误。具体怎么搭配,下面一项一项说清楚。
- 阅读(44)
相关搜索
热点聚焦
大水磨加工工件尺寸不稳定,常见影响因素汇总
- 大水磨加工中工件尺寸忽...
大水磨加工薄模具件,如何降低磨削应力防止变形
- 干大水磨这行的师傅都清...
大水磨加工工件尺寸不稳定,常见影响因素汇总
- 本文围绕大水磨加工工件...


 400-881-4080


